Кооперативные клиенты
Придайте эластичность вашему продукту и повысьте его конкурентоспособность!
Запросить ценуМы предоставим вам продукцию, подходящую для различных отраслей и применений.
ПОСМОТРЕТЬ ВСЕ ПРОДУКТЫПериод основания
Количество работников
Заводская площадь
Годовой объем производства
Совершенство производства заложено в наших основных ценностях.
Посмотреть большеУ нас есть строгий процесс контроля качества на всей производственной системе, чтобы гарантировать стабильное качество продукции.
Телефон:+86-15268315011
Электронная почта: [email protected]
Если вам нужно узнать больше, пожалуйста, свяжитесь с нами.
Связаться с намиКооперативные клиенты
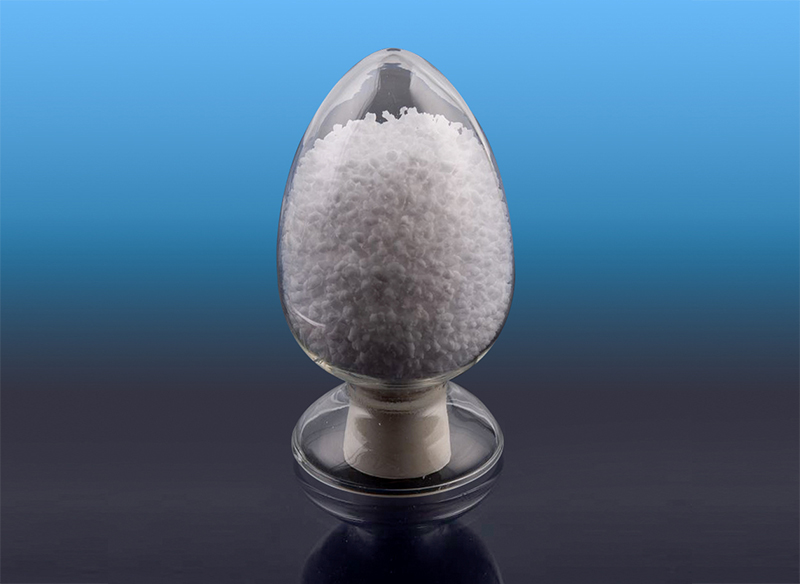
Стирол-бутадиеновый блок-сополимер (SBS) Продукты серии Zhongli SBS представляют собой стихийные термопластичные эластомеры, синтезируемые из стирола и бутадиеновых мономеров, посредством специализированного процесса полимеризации. Эти материалы сочетают в себе превосходную пластичность пластмасс с эластичностью резины. Они предлагают несколько преимуществ, в том числе высокий коэффициент трения, выдающиеся низкотемпературные характеристики и простоту обработки. В связи с этими свойствами продукты Zhongli SBS широко используются в модификации асфальта, модификации полимеров, клеев, материалах обуви и других приложениях. .
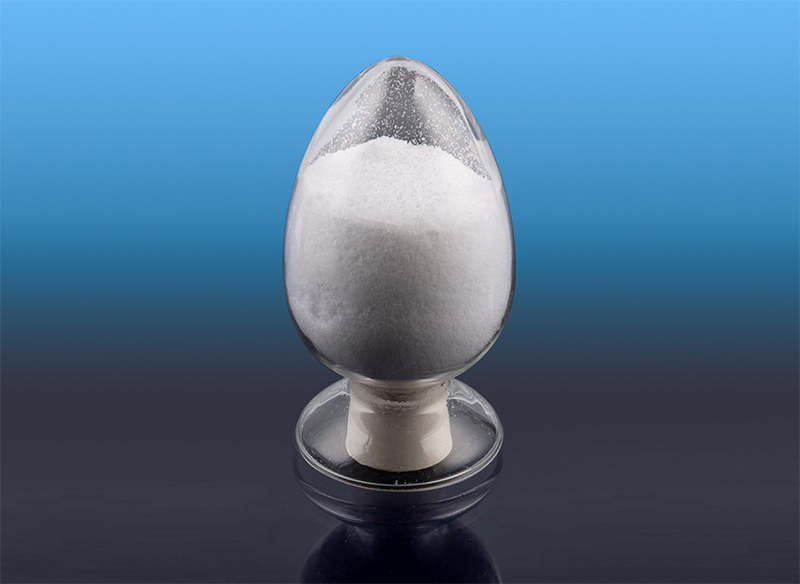
Посмотреть большеГидрогенизированный стирол-бутадиен-блок-сополимер (SEBS) Гидрогенизированный стирол-бутадиен-сополимер Zhongli является термопластичным эластомером, приготовленным гидрированием на основе Zhongli SBS. Он обладает отличными свойствами, такими как низкотемпературная сопротивление, сопротивление старения и высокая эластичность. Благодаря специальным методам структурного дизайна и полимеризации эта серия продуктов может иметь хорошую совместимость с высокомолекулярными материалами, такими как полиолефины и полистирол. Он широко применяется в пластиковой модификации, обувных материалах, продуктах TPE, герметизационных материалах, пламене, материалах, пленке и медицинских продуктах и т. Д.
Посмотреть большеГидрогенизированный стирол-изопрен-сополимер (сентябрь (S)) СЕРИЯ СЕП ЧОНГЛИ представляют собой (стирол-этилен/пропилен) блок-сополимеры, синтезированные со стиролом и изопреном в качестве мономеров. Его можно разделить на линейные и звездные типы в соответствии с ее топологией. Он обладает хорошей растворимостью масла, высокой прозрачности, а также тиксотропии и утолщения. Гидрогенизированный стирол-изопрен-блок-сополимер (SEP (S) в основном используется в поле масляных модификаторов реологии, таких как загустители для оптических кабельных/волоконных пастов, косметических смазочных индексов масла и и т. Д. Это также может использоваться в покрытиях, клеветах, асифальте и в другом позе. Продукты серии Zhongli W представляют собой линейные (стирол-этилен/пропилен-стирол) трехблок-сополимеры с контролируемым распределением последовательностей, синтезированным из стирола и изопрена в качестве мономеров. Благодаря своей специальной структуре последовательности эта серия продуктов имеет хорошую совместимость с продуктами серии минеральных масло и стирола. Его можно использовать в желе -восках, продуктах для взрослых, пластической модификации и т. Д.
Посмотреть большеГидрогенизированный изопрен -полимер (EP) Zhongli EP-это звездный полимер (этилен-Альт-пропилен), продуцируемый полимеризацией и гидрированием с помощью изопрена в качестве мономера. Он имеет узкое распределение молекулярной массы, чрезвычайно низкий углеродный остаток с углеродными углеродами и отличную совместимость с полипропиленом и синтетическими/минеральными маслами. Он может применяться в качестве эксплуатации индекса вязкости для высококачественных смазочных масел со строгими требованиями к стабильности сдвига, а также для модификации материалов полиолефиновой мембраны и других продуктов. .
Посмотреть большеЕсли вы хотите стать нашим партнером или нуждаетесь в нашем профессиональном совете или поддержке в выборе продукта и решении проблем, наши специалисты всегда готовы помочь в течение 12 часов по всему миру.
Дорожная разметка работает тихо. Они направляют водителей на повороте, показывают край полосы во время дождя и подсказывают водителю, где остановиться. Если маркировка остается четкой в сумерках или после долгой зимы, это не только проблема с краской. Это проблема формулировки и применения. Термопластичный материал для дорожной разметки представляет собой термоплавкую систему: сухую смесь связующего, полимерного модификатора, пигмента, наполнителя и стеклянных шариков, которая превращается в вязкую жидкость в нагретом чайнике и возвращается в плотную пленку в течение нескольких секунд после контакта с дорогой. Такое быстрое изменение полезно, но оно не оставляет места для плохо сбалансированной формулы. Что на самом деле представляет собой дорожная разметка из термопластика В отличие от обычной краски, термопластичная дорожная разметка не основана на испарении растворителя. Материал нагревается в пределах рекомендованного поставщиком диапазона и наносится стяжкой, распылением или экструзией. Толщина, текстура поверхности и скорость охлаждения влияют на конечный результат. Хорошо сделанная разметка приклеивается к асфальту или бетону, остается достаточно гибкой, чтобы двигаться вместе с тротуаром, и удерживает стеклянные шарики там, где они могут отражать свет фар. Простой способ прочитать формулировку Практический взгляд на состав термоклеевой дорожной разметки. Компонент Что он делает Примечание к рецептуре Связующая смола и пластификатор Смачивает заполнитель, переносит пигмент и приклеивается к дорожному покрытию. Баланс жесткости и гибкости; слишком много пластификатора может потечь Полимерный модификатор Придает связующему прочность, эластичность и когезионность. Выбирайте гидрогенизированные сорта, для которых важны устойчивость к теплу, ультрафиолету и старению. Стеклянные бусины Отражать свет обратно водителю Шарики премикса защищают внутри; Капельные бусины восстанавливают отражающую способность поверхности Пигмент Обеспечивает белый или желтый цвет. Диоксид титана обычно имеет белый цвет; желтым системам нужны светостойкие пигменты Наполнители и песок Увеличьте толщину пленки и контролируйте затраты Градация влияет на текстуру поверхности и удержание бортиков. Полимерный модификатор часто является той частью, которая решает, будет ли маркировка просто хорошо выглядеть в первый день или все еще будет работать после нескольких зим. Это также влияет на то, как материал ведет себя в чайнике. Текучесть, вязкость и термостабильность имеют такое же значение, как и отвержденная пленка. Почему полимерный модификатор — это нечто большее, чем второстепенный ингредиент Думайте о связующем как о клее, а о полимерном модификаторе как об эластичном каркасе. При маркировке термоклеем блок-сополимер стирола и бутадиена, часто сокращенно SBS, образует физическую сетку в связующем. Эта сеть улучшает сцепление, гибкость при низких температурах и сцепление с дорожным покрытием. Это также помогает маркировке противостоять ударам дорожного движения и растрескиванию при сжатии дорожного покрытия. Слишком много хорошего имеет свою цену. Передозировка модификатора может повысить вязкость, уменьшить текучесть при нанесении или сделать поверхность липкой в жаркую погоду. Полезный ответ – это не просто «больше полимера». Это правильный полимер в правильной дозировке, соответствующий смоле, пластификатору, наполнителю и местному климату. Наше семейство продуктов SBS создано для такого рода балансирования, предоставляя разработчикам рецептур практическую отправную точку для систем термоклея. Серия блок-сополимеров стирола и бутадиена (СБС) Изучите серию SBS компании Zhongli для рецептур термоплавких материалов, предлагающую варианты термопластичных эластомеров, используемых при модификации асфальта, клеев и полимеров. Посмотреть продукт → Более подробно о том, как эти материалы ведут себя в связующем для маркировки, можно узнать в нашем техническом примечании по теме полимерные модификаторы в термопластической дорожной разметке проходит через механизмы. Решения по формулированию, которые появляются на дороге Баланс связующего, модификатора и пластификатора Углеводородные смолы обеспечивают липкость и адгезию. Пластификаторы смягчают пленку и улучшают текучесть. Полимерный модификатор придает эластичность. Если уровень пластификатора слишком высок, маркировка может растекаться или загрязняться. Если оно слишком низкое, пленка может стать хрупкой. Полимер помогает расширить окно обработки, но не может спасти формулу, которая принципиально разбалансирована. Стеклянные шарики и световозвращающая способность Стеклянные бусины – это не просто добавка. Они являются оптическим двигателем маркировки. Предварительно смешанные шарики располагаются внутри пленки, а капельные шарики располагаются на поверхности. Оба требуют хорошего смачивания и удержания бортов. Связующее с плохой когезией может отслаивать шарики при движении, а как только шарики исчезнут, световозвращающая способность быстро упадет. Выбор полимера влияет на сцепление шва, но температура нанесения и покрытие шва имеют не меньшее значение. Окно нанесения и подготовка поверхности Дорожная разметка из термопластика не прощает ошибок, когда поверхность влажная, пыльная или слишком холодная. Материал может сначала склеиться, а позже выйти из строя. Подрядчики должны соблюдать диапазон температуры и влажности, указанный производителем, сушить тротуар и использовать грунтовку там, где этого требует основание. В котле перегрев может привести к разрушению полимера и изменению вязкости. Недостаточный нагрев может привести к тому, что гранулы не расплавятся. Оба появляются на дороге. Растрескивание в холодную погоду часто указывает на жесткую формулу или низкий уровень полимера. Выпотевание или следы при нагревании могут сигнализировать о дисбалансе пластификатора или смолы. Потеря валика может произойти из-за плохой когезии связующего, низкой температуры нанесения или недостаточного покрытия валика. Плохая адгезия обычно связана с загрязнением поверхности, влажностью или отсутствием грунтовки. Изменение цвета белой маркировки может указывать на старение связующего или модификатора, в этом случае может помочь гидрогенизированный полимер. SBS или SEBS: соответствие модификатора среде обслуживания Не каждой дороге нужен один и тот же модификатор. SBS — это рабочая лошадка: экономичная, гибкая и хорошо разбирающаяся в системах асфальта и разметки. SEBS – это гидрогенизированный SBS. Насыщение удаляет многие двойные связи, которые уязвимы к окислению и ультрафиолетовому излучению, поэтому SEBS имеет тенденцию обеспечивать лучшее тепловое старение, устойчивость к атмосферным воздействиям и стабильность цвета. В случае белой маркировки, длительного срока службы или жаркого климата эта разница может оправдать более высокую стоимость материала. SEBS также по-разному ведет себя в расплаве. Это может улучшить баланс между вязкостью и текучестью, но разработчику рецептуры все равно необходимо проверить совместимость со смолой и пластификатором. В системах премиум-класса гидрогенизированный сорт может помочь маркировке сохранить свой цвет и целостность в условиях повторяющихся летних циклов жары. Наша линейка гидрированных блок-сополимеров стирола и бутадиена является одним из вариантов для разработчиков рецептур, работающих над этими системами с более длительным сроком службы. Ассортимент гидрогенизированных стирол-бутадиеновых блок-сополимеров (SEBS) Ознакомьтесь с линейкой SEBS компании Zhongli для систем с более длительным сроком службы, в которых гидрированные марки SBS отличаются устойчивостью к низким температурам, устойчивостью к старению и совместимостью при модификации. Посмотреть продукт → Та же логика объясняет, почему выбор полимера имеет значение в модификация асфальта , где SBS имеет большой послужной список. Дорожная разметка и модификация асфальта — это разные области применения, но оба зависят от полимерной сети, способной выдерживать тепло, движение и время. Проверка качества перед тем, как материал попадет в котел Качество легче защитить до чайника, чем после закрытия дороги. Практическая программа приема и выдачи обычно включает в себя несколько простых проверок: Подтвердите идентичность материала, отслеживаемость партии и состояние упаковки. Проверьте температуру размягчения и вязкость расплава по утвержденной формуле. Проведите тест на термостабильность и совместимость с предполагаемой системой связующего. Перед началом производства нанесите пробную заплату на типовое покрытие. После затвердевания пластыря проверьте удерживание шариков, цвет и световозвращающую способность. Защищайте хранящийся материал от влаги и загрязнения. На нашем заводе материал проходит восемь этапов контроля от приема сырья до его отправки. Такая процедура не выглядит гламурной, но она улавливает небольшие изменения температуры размягчения, вязкости или влажности, которые могут привести к неудачной маркировке. Практичный способ выбора термопластичного модификатора дорожной разметки Начните со среды обслуживания, а не с описания. Дорога подвергается воздействию палящего солнца, циклов замерзания и оттаивания, движения тяжелых грузовиков или частых дождей? Маркировка будет белая или желтая? Какой метод подачи заявки будет использовать подрядчик? Эти вопросы сужают выбор полимера быстрее, чем длинный список марок. На какой срок службы рассчитывает владелец дороги? Какие климатические воздействия преобладают: низкотемпературное растрескивание, тепловое старение или воздействие ультрафиолета? Как будет наноситься материал и какое окно вязкости необходимо для этого метода? Какие стеклянные бусины и система пигментов будут использоваться? Может ли поставщик предоставить пробные партии и практическую техническую поддержку? Пробный патч по-прежнему остается самым честным тестом. Нанесите состав-кандидат на репрезентативный участок, наблюдайте за ним в течение полного температурного цикла, если это возможно, и проверьте адгезию, удержание шариков и цвет. Лучший термопластичный модификатор дорожной разметки – не самый дорогой. Именно он поддерживает баланс всей рецептуры. Если вы сравниваете SBS и SEBS для конкретного проекта, наша команда будет рада обсудить компромиссные варианты и помочь вам спланировать испытание, отражающее реальные дорожные условия. .article-section{font-family:Arial,Helvetica,sans-serif;color:#222222;line-height:1.6;}.article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table{width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;text-align: center;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:5px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:5px;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Новости отрасли 2026/11/20Материал SBS используется во многих продуктах, которые люди используют каждый день, от гибких кровельных мембран до подошв для обуви и клеев для этикеток. Название расшифровывается как стирол-бутадиен-стирол, блок-сополимер, который ведет себя как резина при комнатной температуре и течет как термопласт при нагревании. Эта двойственная природа сделала SBS рабочей лошадкой в области модификации битума, смесей для обуви, клеев и пластмасс. Это также материал, в котором небольшие изменения в молекулярной структуре и рецептуре могут существенно повлиять на производительность. В этом руководстве объясняется, что такое SBS, как он производится, где используется и как с большей уверенностью выбирать класс. Что такое материал SBS? Материал SBS представляет собой термопластичный эластомер, состоящий из трех блоков: полистирола, полибутадиена и полистирола. Концевые блоки полистирола собираются в твердые домены, а средний блок из полибутадиена обеспечивает эластичность. Эти жесткие домены действуют как физические перекрестные ссылки. Они удерживают сеть вместе при рабочей температуре, но размягчаются или разъединяются при нагревании и сдвиге материала. Вот почему SBS можно подвергать экструзии, литью под давлением или компаундировать без стадии вулканизации. Его можно гранулировать, плавить, формовать и снова охлаждать. Его также можно наполнить маслом или смешать со смолами, наполнителями и стабилизаторами. На практике термин «материал SBS» охватывает семейство марок, а не один фиксированный рецепт. Содержание стирола, молекулярная масса, длина блока, эффективность сцепления и содержание масла влияют на твердость, прочность, текучесть расплава и совместимость. Два сорта могут выглядеть одинаково в технических характеристиках, но вести себя на производственной линии совершенно по-разному. Для производителей компаундов, изучающих базовые полимеры, наше семейство продуктов SBS является практической отправной точкой. ЖОПОЛЫ СБС-НОЭ H-серии Бутадиен-стирольный блок-сополимер Марки SBS H3591, H3611, H3602 и H3596 предназначены для модификации асфальта, клеев, обуви и модификации полимеров с сертифицированным по ISO производством. Посмотреть продукт → Как изготавливается материал SBS Большую часть коммерческого СБС получают путем анионной полимеризации в растворе. Стирол образует первый блок, бутадиен добавляется для создания эластичного среднего блока, и создается второй стирольный блок или цепь соединяется. Реакция чувствительна к примесям, температуре и времени пребывания. Производители тщательно контролируют молекулярную массу и распределение блоков, поскольку эти переменные определяют вязкость, прочность и фазовое поведение. После полимеризации полимер стабилизируют, удаляют летучие вещества и гранулируют. Некоторые сорта промасливают для их смягчения и улучшения технологичности. Другие поставляются в чистом виде для производителей компаундов, которые сами добавляют масло, смолу или наполнитель. Практический момент заключается в том, что SBS не является единой спецификацией товара. Марка, предназначенная для высокопрочной пленки, может не подходить для обувного состава с высоким содержанием наполнения или клея с низкой вязкостью. Ключевые свойства материала SBS Материал SBS ценится за сбалансированный набор свойств. Он обеспечивает хорошую эластичность и сопротивление усталости при изгибе, регулируемую твердость, быструю термопластическую обработку и полезную совместимость с битумом, полиолефинами, смолами, повышающими клейкость, и пластификаторами. Правильно составленные марки остаются гибкими при низких температурах, а многие системы SBS обеспечивают отличную липкость и адгезию. Лом также может быть переработан в некоторых операциях замкнутого цикла. Основным ограничением является блок ненасыщенного полибутадиена. Это делает СБС восприимчивым к окислению и разрушению под воздействием ультрафиолета, особенно в тонких срезах или при воздействии на открытом воздухе. Стабилизаторы помогают, но они не превращают SBS в полностью устойчивый к атмосферным воздействиям эластомер. Для долгосрочной устойчивости к ультрафиолетовому излучению, более высокой температуры эксплуатации или лучшего сохранения цвета обычно лучше использовать гидрогенизированный сорт, такой как SEBS. Значения свойств всегда следует подтверждать для фактического состава, поскольку масло, наполнитель и смола могут изменить баланс больше, чем предполагает таблица данных базового полимера. Где используется материал SBS Материал SBS появляется в нескольких крупных семействах приложений. Точная марка и рецептура меняются в зависимости от задачи, но причина использования SBS обычно одна и та же: он добавляет гибкость, прочность или адгезию без технологической нагрузки, свойственной термореактивной резине. Кровельные работы и модификация битума СБС – один из самых известных модификаторов битума. В модифицированной битумной мембране он образует полимерную сетку, которая улучшает низкотемпературную гибкость, упругое восстановление и устойчивость к растрескиванию при движении. Он часто встречается в кровельных листах, гидроизоляционных мембранах и дорожных изделиях. Для разработчиков рецептур, работающих с модификация асфальта SBS часто выбирают, когда гибкость и удлинение имеют большее значение, чем максимально возможная термостойкость. Доза полимера, источник битума и пакет стабилизаторов влияют на стабильность при хранении и конечные характеристики. Температура обработки также имеет значение, поскольку чрезмерное тепло может разрушить полимер еще до того, как он достигнет крыши. СБС и АПП – разные модификаторы битума; лучший выбор зависит от климата, способа установки и конструкции мембраны. Особенность СБС-модифицированный битум АПП-модифицированный битум Низкотемпературная гибкость Отличный, с сильным эластичным восстановлением. Более ограниченный; может быть жестче в холодную погоду Термостойкость Хорошо при правильной формулировке и усилении. Обычно выше Устойчивость к атмосферным воздействиям Требует подходящего покрытия и стабилизации. Часто выбирают для эксплуатации в условиях открытых или высокотемпературных условий. Типичное позиционирование Гибкие мембраны для движения и холодного климата. Термостойкие мембраны для теплого климата и специальной детализации. Обувь и потребительские товары SBS широко используется в подошвах обуви, компаундах и мягких на ощупь потребительских деталях. Его можно смешивать с полистиролом, маслом, наполнителем и другими эластомерами для получения различных уровней твердости и сцепления. В обуви разработчики ценят баланс гибкости, устойчивости к истиранию и стоимости. Его также можно вспенить или смешать для амортизации. Те же свойства делают SBS полезным в игрушках, ручках и других формованных изделиях, хотя требования к запаху, цвету и старению следует проверять для каждого продукта. Клеи и герметики В клеи и герметизирующие материалы SBS способствует слаженности, сплоченности и гибкости. В составах термоплавких клеев, клеев, чувствительных к давлению, и герметиков часто используется СБС со смолами и маслами, повышающими клейкость. Его ненасыщенный средний блок обеспечивает хорошую совместимость со многими смолами, но устойчивость к старению и теплу требуют внимания. Разработчики рецептур обычно добавляют антиоксиданты и выбирают базовый полимер с учетом процесса нанесения покрытия или склеивания. Модификация пластмасс SBS также используется в качестве модификатора ударной вязкости и придания совместимости в пластмассах. В полистироле и других стирольных смесях он может улучшить ударную вязкость. В смесях полиолефинов это может способствовать диспергированию фаз или повышению гибкости, хотя совместимость зависит от конкретной системы. Поскольку SBS не является полностью насыщенным, он менее пригоден для требовательных применений пластика на открытом воздухе, если его состав не хорошо стабилизирован или не используется гидрогенизированный сорт. SBS против SEBS: когда выбирать гидрированные сорта Гидрирование изменяет средний блок. В СЭБС двойные связи полибутадиена насыщены, что повышает устойчивость к окислению, УФ-излучению и нагреву. Материал также имеет тенденцию иметь лучший цвет и прозрачность. СБС остается более экономичным выбором для многих применений битума, обуви и клеев, где длительное воздействие на открытом воздухе не является основной проблемой. SEBS часто предпочитают для прозрачных компаундов, мягких на ощупь потребительских товаров, деталей для улицы и изделий, которые должны сохранять свойства с течением времени. Выбор не просто лучше или дешевле. Это вопрос среды обслуживания, обработки и общей стоимости. Хорошо стабилизированный компаунд SBS может очень хорошо работать внутри помещений или в защищенных конструкциях. Гидрированный сорт может стоить дороже, когда внешний вид, старение или характеристики при высоких температурах имеют решающее значение. Наша линейка гидрогенизированных бутадиен-стирольных блок-сополимеров SEBS разработана для этих более сложных условий. ZHOPOLY Гидрогенизированный стирол-бутадиеновый блок-сополимер марки SEBS Марки SEBS, включая Q5501–S6567, поддерживают модификацию пластика, пенопласт TPE, пленки, уплотнения и медицинское применение с упаковкой для конкретной модели и сертификатами ISO. Посмотреть продукт → Вопросы обработки и качества Обработка материала СБС обычно несложна, но она не прощает плохой сушки или чрезмерного нагрева. Полимер следует высушить, если существует риск накопления влаги, особенно во влажных условиях. При экструзии и литье под давлением умеренные температуры плавления и контролируемый сдвиг помогают избежать деградации. Высокий сдвиг может улучшить перемешивание, но также может поднять температуру расплава за пределы безопасного окна. При добавлении масла и наполнителя порядок добавления имеет значение. Масло должно впитываться равномерно, а наполнитель диспергироваться, не перерабатывая расплав. Что касается качества, пользователям следует обращать внимание не только на одно значение текучести расплава. Распределение молекулярной массы, содержание геля, летучие вещества, цвет и консистенция партии — все это влияет на то, как сорт проходит на линии. На нашем заводе материал проходит восемь этапов контроля от сырья до готовой продукции. Выбор правильного материала SBS Выбор класса SBS начинается с конечного использования. Определите требуемую твердость, предел прочности, удлинение, температуру размягчения, текучесть расплава и целевой показатель старения. Затем сопоставьте марку с процессом: экструзия, литьевое формование, смешивание горячего расплава или модификация битума. Проверьте совместимость с другими полимерами, маслами, смолами и наполнителями в формуле. Учитывайте условия эксплуатации, включая температуру, воздействие ультрафиолета, химический контакт и ожидаемый срок службы. Наконец, подтвердите стабильность поставок и техническую поддержку. Поставщик, который разбирается в рецептуре, часто может сэкономить больше времени, чем немного более низкая цена за килограмм. Небольшие пилотные испытания стоят затраченных усилий, особенно при смене классов. Цель состоит в том, чтобы найти сорт, который хорошо работает, соответствует спецификации и продолжает соответствовать ей с течением времени. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table{border-collapse:collapse;width:100%;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;text-align: center;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:5px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:5px;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Новости отрасли 2026/11/13SEPS, сокращение от стирол-этилен-пропилен-стирол, представляет собой гидрогенизированный стирольный блок-сополимер. Если вы новичок в этом материале, первым сюрпризом будет то, что у него нет ни одной резкой точки плавления, как у полукристаллического пластика. Вместо этого SEPS смягчается в диапазоне температур. В производстве имеет значение практический интервал плавления, который для большинства марок SEPS находится в диапазоне от 180°C до 230°C. В этом руководстве мы объясним, что означает этот диапазон, как ведут себя полистироловые домены и средний блок EP, а также как устанавливать температуры для экструзии, формования и работы с пленкой без чрезмерной обработки полимера. Что на самом деле означает температура плавления SEPS СЭПС – это блок-сополимер. На каждом конце цепи находится блок полистирола; посередине находится сегмент насыщенного этиленпропиленового каучука. Блоки полистирола объединяются в стеклообразные домены и действуют как физические сшивки. Средний блок EP остается гибким при комнатной температуре. Эта структура придает SEPS упругое восстановление, прозрачность и термопластичность. Поскольку сшивки являются физическими, SEPS можно плавить и реформировать. Но «плавление» — это не чистый переход из кристалла в жидкость. Сначала размягчаются домены полистирола, затем весь расплав течет под сдвигом. Температура стеклования полистирола составляет около 100°C, в то время как средний блок EP имеет температуру стеклования значительно ниже комнатной температуры, часто около -60°C. Эти две цифры объясняют, почему деталь из SEPS кажется резиновой при комнатной температуре, но ее все равно можно лить под давлением при 200°C. Когда поставщик указывает температуру плавления SEPS, он обычно имеет в виду температуру, при которой материал может быть переработан в гомогенный расплав. Для многих оценок это скорее диапазон, чем балл. Это зависит от содержания стирола, молекулярной массы, удлинения масла и добавок в составе. Практическое окно плавления: 180–230°С. В повседневном производстве мы рекомендуем рабочий диапазон от 180°C до 230°C для большинства марок SEPS. При температуре ниже 180°C расплав часто бывает слишком вязким. Вы можете увидеть неполное проваривание, высокое давление штампа, линии сварки или шероховатые поверхности. При температуре выше 230°C риск разложения быстро возрастает. Полимер может желтеть, образовывать гели или терять молекулярную массу. Эффект не всегда виден в первой части, поэтому время пребывания имеет такое же значение, как и заданное значение. Полезное правило — начинать с середины окна, проверять стабильный поток и качество детали, а затем корректировать небольшими шагами. Если вам нужен больший поток, повышайте температуру цилиндра или матрицы на 5°C за раз. Если вы заметили изменение цвета или гели, уменьшите температуру и проверьте машину на наличие мертвых зон. Zhongli SEP(S) Марки гидрированного стирола-изопрена блок-сополимера Маслорастворимые модификаторы реологии для гелей, косметики и смазок для оптических кабелей; полезен при настройке расхода расплава и температуры при обработке SEPS/SEP(S). Посмотреть продукт → Наши собственные марки SEPS/SEP(S) рассчитаны на постоянную текучесть расплава в этом диапазоне, но у каждой рецептуры есть свои преимущества. Информационный паспорт и краткая температурная лестница на реальной машине являются лучшими отправными точками. Как стирольные и EP-блоки реагируют на тепло Два блока по-разному реагируют на тепло. Концевые блоки из полистирола обеспечивают прочность и сопротивление ползучести ниже стеклования. Когда температура приближается к 90–100°C, эти домены начинают размягчаться. Материал теряет часть памяти формы и становится легче деформироваться. Именно поэтому верхняя рабочая температура детали SEPS обычно привязана к фазе полистирола, а не к среднему блоку EP. Средний блок EP становится гибким уже при комнатной температуре. Он обеспечивает эластичность, низкотемпературную вязкость и совместимость с маслами и полиолефинами. В расплаве он помогает отрезкам цепи двигаться, но сам по себе не растворяет полистирольные домены. Вам нужно достаточно тепла и сдвига, чтобы разрушить доменную структуру и образовать однородный расплав. Именно поэтому SEPS можно обрабатывать при более низких температурах, чем некоторые ожидают. Как только домены полистирола размягчаются и расплав подвергается сдвигу, материал течет. Цель не в том, чтобы достичь теоретической точки плавления; это достижение стабильного, однородного состояния без превышения порога деградации. Наш Подробное руководство по температуре обработки SEPS предоставляет настройки на уровне машины для экструзии, литья под давлением и изготовления пленки. Температурные диапазоны с первого взгляда В таблице ниже приведены основные зоны. Относитесь к числам как к отправной карте, а не как к спецификации. Ваш сорт, оборудование и геометрия детали приведут к смещению кромок. Ориентировочные температурные зоны SEPS. Фактические пределы зависят от марки, молекулярной массы, содержания масла и времени пребывания. Диапазон температур Что происходит в СЭПС Практическое значение Ниже 90°C Домены полистирола стекловидные; материал ведет себя как упругое твердое тело. Не перерабатывается в расплаве как гомогенный расплав. 90–150°С Домены смягчаются; поток ограничен и неравномерен. Некоторое формование с низким усилием сдвига может быть возможным, но оно не подходит для формования. 150–180°С Переходная зона; частичный поток с высокой вязкостью. Полезно для предварительного нагрева или низкоскоростной экструзии в некоторых установках. 180–230°C Практичное окно для обработки расплава; стабильный поток для большинства сортов. Рекомендуемый начальный диапазон для экструзии, литья под давлением и производства пленки. 230–250°С Узкий запас прочности; возрастает риск деградации. Только короткое время пребывания; следите за изменением цвета и гелями. Выше 250°С Становятся вероятными разрыв цепи, гели и пожелтение. Избегайте этого, если данные вашей оценки и испытания явно не подтверждают это. Установка температуры в зависимости от процесса Экструзия Для экструзии профиля, листа и компаунда обычная температура начала составляет 160–180°C в зоне подачи, 190–210°C в зоне сжатия и 200–220°C в матрице. Поддерживайте температуру расплава ниже 230°C. Если давление штампа высокое, слегка поднимите последнюю зону ствола, а не поднимайте весь профиль вверх. Проверьте температуру расплава с помощью игольчатого зонда, а не только заданное значение контроллера. Литье под давлением Литье под давлением обычно происходит с профилем цилиндра от 180–200°C на подающем конце до 210–230°C на сопле. Температура формы может составлять 30–60°C. Более высокие температуры пресс-формы улучшают качество поверхности и уменьшают напряжение замерзания, но также удлиняют цикл. Используйте умеренную скорость впрыска и избегайте чрезмерного сдвига в затворе. SEPS чувствителен к сдвигу, поэтому быстрый выстрел может вызвать больше тепла, чем предполагает заданное значение ствола. Пленка и выдувное формование При формовании пленки и выдувном формовании начните с температуры 190–220°C и следите за стабильностью пузырьков или полотна. Слишком низкая температура дает шероховатую поверхность и высокий крутящий момент. Слишком высокая температура дает провисание, неприятный запах или образование гелей. Поддерживайте баланс между скоростью шнека и температурой плавления и очищайте матрицу, если заметите наросты. Стабильность плавления – это скорее постоянство времени пребывания, чем одно число. SEPS против SEBS и SBS: разница температур SEPS и SEBS представляют собой гидрогенизированные стирольные блок-сополимеры. SEPS имеет средний блок из этилен-пропилена; SEBS имеет средний блок из этилен-бутилена. Их окна обработки сильно перекрываются, обычно 180–230°C. SEPS часто показывает немного лучшее маслопоглощение и другой баланс эластичности и твердости, но температурные правила схожи. СБС не гидрируется, поэтому в среднем блоке имеет ненасыщенные двойные связи. Он может обрабатываться при более низких температурах, но более чувствителен к окислению и имеет тенденцию разлагаться при высоких температурах. При переходе с SBS на SEPS не просто копируйте старый температурный профиль. Постепенно увеличивайте настройки, следите за индексом плавления и проверяйте деталь на количество геля и цвет. То же самое происходит при переходе между марками SEPS с различным содержанием стирола или содержанием масла. ЖОПОЛЫ СБС-НОЭ H-Серия СЭБС для модификации пластика Семейство марок SEBS с высокой эластичностью и совместимостью с модификацией пластмасс, обувными материалами, TPE, пленками и медицинскими изделиями; актуально при сравнении SEPS и SEBS. Посмотреть продукт → Если вы сравниваете SEPS с SEBS по пластиковая модификация В проекте решение обычно сводится к совместимости, поглощению масла и целевой мягкости. Температура является вторичной переменной, когда вы находитесь в пределах стабильного окна. Распространенные проблемы и способы устранения температуры Большинство проблем с обработкой SEPS проявляются в виде небольшого набора симптомов. Вот те, которые мы видим чаще всего: Неровная поверхность или линии сварного шва: расплав слишком холодный или скорость впрыска слишком низкая. Поднимите сопло и последнюю зону ствола на 5°C, затем проверьте заслонку. Пожелтение или темные полосы: расплав слишком горячий или время пребывания слишком велико. Понизьте температуру ствола, по возможности уменьшите размер выстрела и продуйте автомат. Гели или рыбьи глаза: деградация или загрязнение. Проверьте горячеканальную систему, сеточный фильтр и матрицу. Не пытайтесь зафиксировать гели повышением температуры. Высокое давление штампа или крутящий момент: расплав слишком вязкий. Постепенно повышайте температуру, но сначала проверьте датчик давления и экранный блок. Провисание или смещение размеров: расплав слишком горячий или охлаждение недостаточно. Понизьте температуру расплава и увеличьте время охлаждения. Температурная лестница – простейшая диагностика. Выполните серию коротких снимков при температуре 180°C, 190°C, 200°C, 210°C и 220°C. Оставьте все остальные настройки фиксированными. Осмотрите детали на предмет поверхности, цвета и механической целостности. Этот пятиэтапный тест расскажет вам больше о классе, чем общий паспорт. Практическая отправная точка Температуру плавления SEPS лучше всего понимать как окно обработки, а не как отдельное число. Для большинства марок температура 180–230°C обеспечивает достаточную текучесть для заполнения формы или образования пленки, оставаясь при этом достаточно далеко от зоны разложения. Домены полистирола размягчаются при температуре около 90–100°C, но для полной гомогенизации расплава требуется более высокая температура и сдвиг. Следите за тем, чтобы время пребывания было коротким, проверяйте фактическую температуру плавления и корректируйте ее небольшими шагами. Если вы начинаете новый проект, начните с паспорта марки, проведите температурную лестницу и проверьте индекс плавления и цвет. Наша команда всегда рада обсудить детали и помочь подобрать стартовый профиль для вашей машины. Правильное окно — это то, которое дает вам стабильные детали, а не то, которое лучше всего выглядит на бумаге. .article-section table{display: table!important; width:100%; border-collapse:collapse; margin-bottom:16px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important; font-weight:bold; border:1px solid #cccccc; padding:8px; background:#f7f7f7;}.article-section td{display: table-cell!important; border:1px solid #cccccc; padding:8px; text-align: center;}.article-section caption{caption-side:bottom; font-size:16px; margin-bottom:12px; font-style:italic; color:#808080;}.article-section ol{margin-bottom:12px; list-style-type:decimal; list-style-position:inside; padding-left:5px;}.article-section ul{margin-bottom:12px; list-style-type:disc; list-style-position:inside; padding-left:5px;}.article-section li{list-style:inherit; font-size:16px; margin-bottom:6px;}.article-section h2{font-size:22px; font-weight:bold; text-align:left; margin-bottom:12px!important;}.article-section h3{font-size:16px; font-weight:bold; text-align:left; margin-bottom:12px;}.article-section p{font-size:16px!important; margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Новости отрасли 2026/10/28Парковка в июле — одно из самых сложных испытаний в автомобильной промышленности. Температура поверхности темной приборной панели значительно превышает температуру окружающей среды, а ультрафиолетовое излучение продолжает воздействовать на каждую полимерную цепочку, до которой может добраться. Детали, которые в начале производства выглядели безупречно, за несколько лет могут стать меловыми, липкими или заметно посветлеть. Вот почему термопластичный эластомер, стабилизированный УФ-излучением, превратился из желательной строчки в технических характеристиках в фиксированное требование в большинстве спецификаций автомобильных материалов. Термопластичные эластомеры заслужили свое место в транспортных средствах, потому что они сочетают в себе ощущение резины с обработкой термопластов: отсутствие стадии вулканизации, короткое время цикла и отходы, которые часто можно перешлифовать. Но не все TPE стареют одинаково на открытом воздухе. Разница обычно сводится к двум вещам: насыщенности основной цепи полимера и качеству стабилизационного пакета, построенного вокруг нее. Понимание того и другого делает выбор оценок гораздо более предсказуемым. Почему УФ-стабильность теперь является критерием покупки Раньше выветривание было чужой проблемой. Внешняя отделка была металлической или плотно наполненной пластиком, внутренняя отделка была покрыта ПВХ-кожей, и никто не ожидал, что печать останется красивой в течение пятнадцати лет. Сегодня ТПЭ появляется в местах, куда одновременно проникают солнечный свет, тепло и механическое воздействие: Внешние уплотнительные профили, стеклянные желоба, поясная отделка и водоотражатели Расширители колесных арок, накладки на багажники на крыше, брызговики и прокладки зарядных отверстий на электромобилях. Накладки на приборную панель, накладки на дверные полотна, крышки консолей и мягкие на ощупь ручки внутри салона. Чехлы подушек безопасности с формованными разрывными швами, где старение меняет поведение разрыва. Три тенденции подтолкнули требования к повышению. Секции стенок стали тоньше для экономии веса, в результате чего остается меньше материала для поглощения заданной дозы ультрафиолета. Цвета сместились в сторону глубокого черного и насыщенных тонов, которые скрывают грязь, но при этом становятся более горячими. А гарантийные сроки увеличились, поэтому теперь о детали судят по тому, как она будет выглядеть через десять лет, а не по тому, как она будет выглядеть через третий месяц. Что на самом деле включает в себя УФ-стабилизация Устойчивый к атмосферным воздействиям ТПЭ – это не результат одной чудо-добавки. Это система, в которой действуют одновременно три линии защиты. Основополагающая химия. Насыщенный средний блок имеет гораздо меньше реакционноспособных участков, чем ненасыщенный, поэтому цепь сопротивляется окислению до того, как будет рассмотрена какая-либо добавка. Пакет стабилизатора. Первичные и вторичные антиоксиданты защищают расплав и продлевают срок службы, светостабилизаторы на основе затрудненных аминов прерывают цикл фотоокисления, а поглотители УФ-излучения экранируют высокоэнергетическое излучение до того, как оно достигнет чувствительных связей. Поверхность и пигмент. Углеродная сажа и правильно подобранные пигментные системы защищают основную массу полимера, а матовая поверхность или поверхность с покрытием изменяют видимость разрушения. Поскольку ТПЭ представляет собой сложный материал, а не одну смолу, один и тот же базовый полимер может вести себя совершенно по-разному в двух составах. Это практическая причина обсудить воздействие на конечное использование с поставщиком материала, а не сравнивать только таблицы данных. Магистраль прежде всего: почему гидрогенизированные мидблоки стареют медленнее Блок-сополимеры стирола и бутадиена содержат полибутадиеновый средний блок с остаточными двойными связями. Эти аллильные позиции находятся именно там, где кислород и УФ-энергия предпочитают атаковать, вызывая смесь сшивки и разрыва цепи. Видимым результатом обычно является меление, дрейф цвета и растрескивание поверхности, которые появляются в момент сгибания детали. Гидрирование удаляет большую часть этих двойных связей и превращает средний блок в сегмент насыщенного каучука. Гидрогенизированный блок-сополимер стирола и бутадиена (СЭБС) и гидрогенизированный сополимер стирола и изопрена (СЭПС) сохраняют термопластическую двухфазную структуру, предоставляя разработчикам рецептур гораздо более тихий полимер для работы. Полимер гидрированного изопрена (ЭП) идет дальше в другом направлении, поскольку он не содержит полистирольных блоков и ведет себя как насыщенный модификатор, а не как отдельный термопластичный эластомер. Химический состав, лежащий в основе этих различий, и то, как он влияет на стойкость к окислению, более подробно рассматривается в нашей заметке о как блок-сополимеры реагируют на воздействие ультрафиолета и ухудшение состояния окружающей среды . Гидрогенизированный блок-сополимер стирола и бутадиена (SEBS) серии H Ознакомьтесь с марками SEBS серии H от ZHOPOLY для гидрогенизированных термопластичных эластомеров СБС, используемых при модификации пластмасс, обуви, ТПЭ, пленках и медицинских изделиях. Просмотреть продукт → Сравнение основных вариантов автомобильного уровня Таблица ниже является отправной точкой для разговора, а не спецификацией. Твердость, содержание масла и загрузка стабилизатора значительно смещают границы. Только ориентировочное сравнение; Реальные характеристики детали зависят от пакета стабилизатора, системы пигментов, толщины стенок и испытательного цикла, используемого для ее оценки. Семейство полимеров Мидблок Поведение при атмосферных воздействиях Типичная твердость (по Шору А) Обычная автомобильная посадка SBS Ненасыщенный бутадиен Ограничено на открытом воздухе без сильной стабилизации от 40 до 95 Защищенные детали салона, клей, неэкспонированные коврики. SEBS Насыщенный этилен-бутилен От хорошего до отличного с HALS и поглотителем УФ-излучения от 20 до 95 Наружные уплотнения, внутренние обшивки, накладка SEPS Насыщенный этилен-пропилен Хорошо, в некоторых смесях наблюдается более сильное тепловое старение, чем у SEBS. от 20 до 90 Мягкие на ощупь детали, уплотнения, маслонаполненные компаунды EP Полностью насыщенный, без стирольных блоков Отличная термо- и УФ-стабильность в качестве модификатора. Поставляется в качестве основного материала Уплотнитель подкапотного пространства, шланги, ударная модификация Ненасыщенные сорта по-прежнему вполне пригодны там, где никогда не бывает солнечного света. Подкрылок колесных арок или коврик в багажник, расположенный под обшивкой, не требует самой дорогой системы стабилизатора из каталога. В этих случаях соединение на основе SBS может быть экономичным выбором, при условии, что спецификация не требует длительного теплового старения. Блок-сополимер стирола и бутадиена серии Zhongli SBS Ознакомьтесь с марками Zhongli SBS для ненасыщенных стирольных эластомеров при модификации асфальта и полимеров, клеев, обуви и герметиков, где требования к УФ-излучению и тепловому старению ниже. Просмотреть продукт → Многие автомобильные ТПЭ вообще не представляют собой чистый эластомер. Это смеси, в которых гидрогенизированный блок-сополимер диспергирован в полипропиленовой или ТПО-матрице, поэтому производители компаундов часто работают с нами над пластическая модификация и ударная вязкость а не только на эластомерных деталях. Сложные детали, которые решают, переживет ли деталь десять лет лета Выбор стабилизатора – это не игра с числами Добавление большего количества светостабилизатора на основе затрудненных аминов не означает автоматического улучшения. Марки HALS различаются по основности, а высокоосновные типы могут плохо взаимодействовать с кислотными остатками, галогенированными антипиренами или некоторыми обработками пигментами. Поглотители УФ-излучения из семейства бензотриазолов хорошо работают на тонких срезах и светлых цветах, в то время как черные детали, наполненные углеродной сажей, часто в большей степени зависят от HALS плюс основного антиоксиданта. Тиосинергисты улучшают долговременное тепловое старение, но могут работать против светостабильности, поэтому баланс необходимо настраивать в соответствии с фактическим профилем воздействия. Цвет меняет все Светло-бежевая отделка стоек и черный поясной уплотнитель обращены к одному и тому же солнцу, но деградируют по-разному. Бледные детали желтеют почти сразу, поэтому экранирующие поглотители имеют большее значение, тогда как толстые черные детали зависят от стабильности поверхности и сохранения блеска. Металлические пигменты и пигменты с эффектами иногда содержат каталитические остатки, которые ускоряют окисление, что является одной из причин, по которой изготовителю рецептуры следует сообщать о марке пигмента. Миграция, запотевание и воздух в салоне Технические характеристики салона автомобиля все больше ограничивают летучие и конденсируемые выбросы. Добавки, которые достаточно подвижны, чтобы высыхать на поверхности, могут способствовать кратковременному скольжению или высвобождению, но могут ухудшить результаты запотевания и оставить мутную пленку на стекле. Согласование стойкости добавок с термической историей детали является частью проектной работы, а не второстепенной задачей. Применение под капотом и герметизация: другой профиль напряжений Не каждая проблема, связанная с атмосферными воздействиями в автомобиле, связана с солнечным светом. Под капотом доминирующими факторами стресса являются тепло, кислород, масло, охлаждающая жидкость и озон, часто в циклическом сочетании. Прямое УФ-излучение ограничено, но термическое окисление протекает быстрее и проявляется в виде затвердевания, деформации при сжатии или растрескивания на зажатой кромке. Полностью насыщенные полимеры, такие как EP, привлекательны здесь, поскольку они выдерживают длительное повышение температуры без остаточной ненасыщенности, которая в противном случае стала бы самым слабым звеном. Гидрированный изопреновый полимер EP ZL-D700 Обзор ZL-D700, насыщенного звездчатого EP-полимера для улучшения индекса вязкости смазочных материалов, модификации полиолефинов, клеев и герметиков, где важна стойкость к нагреву и окислению. Просмотреть продукт → Как промышленность тестирует погодные условия Ускоренное выветривание имеет смысл только в том случае, если цикл испытаний соответствует условиям применения. Наружные циклы более жаркие и влажные, чем внутренние, а внутренние циклы часто включают в себя стеклянный фильтр, имитирующий остекление кабины. Общие ссылки, которые вы увидите в спецификации, включают: Воздействие ксеноновой дуги согласно ISO 4892-2 и ASTM G155 с распылением воды или без него. Люминесцентные УФ-лампы ASTM G154 и ISO 4892-3 с лампами UVA-340 Автомобильные внешние циклы SAE J2527 и J1960 Циклы, специфичные для поставщика, написанные отдельными производителями автомобилей Затем результаты оцениваются по измеримым критериям: сдвиг цвета, выраженный как Дельта E, оценка по шкале серого, сохранение блеска, а также сохранение прочности на разрыв и удлинения. Типичная цель может требовать сохранения удлинения не менее восьмидесяти процентов со сдвигом цвета менее трех единиц, но цифры сильно различаются между OEM-производителями, а также между внутренними и внешними зонами. Липкость поверхности, растрескивание при изгибе и потеря адгезии в отформованных деталях также проверяются визуально, поскольку они часто появляются до изменения объемных свойств. Привычки обработки, защищающие пакет стабилизатора Хорошо составленное соединение все равно может потерпеть неудачу, если процесс накажет его. Практические моменты, имеющие значение в производстве: Высушите гигроскопичные наполнители и маточные смеси и храните эластомер в герметичной упаковке. Используйте шнеки с умеренной сдвиговой нагрузкой и избегайте длительного пребывания при высокой температуре плавления. Равномерно диспергируйте маточные смеси стабилизаторов; нерасплавленные агломераты становятся локальными слабыми местами. Следите за соотношением измельчения, так как повторяющаяся термическая обработка снижает антиоксидантную способность. Контролируйте зону склеивания в двухэтапных или совместно экструдированных деталях, где может начаться межфазное разрушение. Выбор партнера на долгосрочную перспективу Устойчивость к атмосферным воздействиям является свойством системы, поэтому стоит задаться вопросом, как поставщик на самом деле контролирует переменные. С нашей стороны это означает возможность гидрирования в семействах SBS, SEBS, SEPS и EP, управление производством через распределенную систему управления и восемь этапов контроля от приема сырья до готовой продукции. Наша постдокторская рабочая станция и команда исследований и разработок тратят большую часть своего времени на проектирование и функционализацию блочной структуры с помощью реактивной экструзии, а это именно тот набор инструментов, который необходим, когда клиент просит более мягкий сорт с такой же долговечностью на открытом воздухе. Большинству автомобильных проектов также нужен поставщик, который понимает, что спецификация — это разговор, а не список пожеланий. Отправка нам цикла выдержки, толщины стенки, цвета и метода соединения обычно дает более полезный ответ, чем отправка только показателя твердости. Практические выводы Начните с насыщенной основы, затем спроектируйте пакет стабилизаторов вокруг фактической зоны воздействия. Рассматривайте пигмент, толщину среза и качество поверхности как часть УФ-раствора, а не как украшение. Сопоставьте ускоренное испытание с реальной средой; внутренние и внешние циклы не взаимозаменяемы. Защищайте состав во время обработки, поскольку термическая история незаметно уничтожает защиту, за которую вы заплатили. Сохраняйте ненасыщенные сорта для защищенных деталей и используйте их там, где экономичность важнее солнечного света. В этом нет ничего сложного, но это вознаграждает за раннее планирование. Когда химический состав полимера, система присадок и технологическое окно выбраны вместе, термопластичный эластомер, стабилизированный УФ-излучением, может оставаться гибким и презентабельным в течение всего срока службы автомобиля, а не в течение срока действия гарантийной претензии. .article-section table{display: table!important;border-collapse:collapse;width:100%;margin-bottom:12px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;text-align: center;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:5px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:5px;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Новости отрасли 2026/10/23Возьмите мягкую ручку инструмента, снимите подложку с чувствительной к давлению этикетки или прижмите большой палец к подошве кроссовок, и вы с большой вероятностью прикоснетесь к стирольному термопластичному эластомеру. Эти материалы незаметно стали ответом по умолчанию там, где деталь должна выглядеть эластичной, но при этом ее можно формовать, экструдировать или перерабатывать, как пластик. Если вы указываете его впервые или пытаетесь понять, почему существующая формулировка продолжает отклоняться от спецификации, именование может сбить с толку. СБС, СЭБС, СЭПС, TPE-S, TPS: аббревиатуры пересекаются, и разные поставщики описывают один и тот же химический состав разными словами. Краткая версия достаточно проста. Стирольный термопластичный эластомер представляет собой блок-сополимер, состоящий из сегментов твердого полистирола и мягкого эластичного среднего блока. Далее объясняется, что означает эта структура на практике, чем различаются основные оценки и как сузить длинный список до двух или трех кандидатов, достойных тестирования. Что определяет стирольный термопластичный эластомер Слово, на котором следует сосредоточиться, — «блок». Молекула стирольного ТПЭ не представляет собой случайную смесь мономеров; это цепочка, собранная последовательно: обычно это полистирол, затем эластичный средний сегмент и снова полистирол. При комнатной температуре концевые блоки полистирола находятся ниже температуры стеклования, поэтому они группируются в жесткие домены. Эти домены закрепляют эластичные средние блоки и действуют как физические сшивки, что обеспечивает эластичное восстановление материала. Нагрейте полимер выше точки размягчения полистирольных доменов, и эти поперечные связи временно исчезнут. Материал течет, заполняет форму, а затем при охлаждении восстанавливает свою доменную структуру. В этом заключается существенное различие между стирольным ТПЭ и обычным термореактивным каучуком: отсутствие стадии вулканизации, отсутствие длительного цикла отверждения и производственный мусор, который обычно можно перешлифовать и использовать повторно. Именно поэтому эти полимеры иногда называют термопластичными каучуками — термин, который описывает поведение, а не химию. Три основных семейства стирольных блок-сополимеров Почти каждый стирольный ТПЭ, который вы встретите в продаже, принадлежит к одному из трех семейств, отличающихся тем, что находится в середине цепочки. SBS: стирол-бутадиен-стирол SBS является оригинальным стирольным блок-сополимером и до сих пор является наиболее экономически эффективным. Он обладает высокой прочностью на разрыв, хорошим эластичным восстановлением и отличной совместимостью с битумом и многими смолами, повышающими клейкость, поэтому он доминирует в рецептурах модификаций асфальта и термоплавких клеев. Его ограничением является ненасыщенный средний блок бутадиена, который уязвим к ультрафиолету, кислороду и длительному тепловому воздействию. Для внутреннего применения, обувных смесей и клеев с коротким сроком службы он остается выдающимся преимуществом. Блок-сополимер стирола и бутадиена серии Zhongli SBS Экономичный стирольный термопластичный эластомер для модификации асфальта, клеев, обуви и полимеров, с простой обработкой и низкотемпературными характеристиками. Посмотреть продукт → SEBS: гидрированный стирол-бутадиен-стирол. Гидрирование среднего блока бутадиена преобразует его в насыщенный этилен-бутиленовый сегмент, и это единственное изменение меняет профиль свойств. SEBS гораздо лучше противостоит разрушению под воздействием ультрафиолета и термическому старению, сохраняет цвет и прозрачность и поглощает большое количество парафинового масла, не становясь жирным. Он также легко смешивается с полипропиленом, что делает его рабочей лошадкой для мягкого формования, гибких трубок, кабельных компаундов и модификации полимеров. Если ваша деталь будет подвергаться солнечному свету, стерилизации или длительному сроку службы, обычно отправной точкой является SEBS. Гидрированный блок-сополимер стирола и бутадиена серии Zhongli SEBS Гидрогенизированный термопластичный эластомер на основе СБС, обеспечивающий устойчивость к старению, погодным условиям и низким температурам для ТПЭ, обуви, пленок, медицинских изделий и модификации пластика. Посмотреть продукт → SEPS: гидрированный стирол-изопрен-стирол. Когда средний блок представляет собой изопрен, а не бутадиен, в результате гидрирования образуется этиленпропиленовый сегмент. SEPS обладает двумя вещами, которых нет у других семейств: исключительная растворимость в углеводородном масле и очень высокая степень прозрачности в хорошо составленных соединениях. Такое сочетание делает его предпочтительным материалом для масляных гелей, присадок, улучшающих индекс вязкости, ингредиентов косметики и средств личной гигиены, а также прозрачных эластомеров, где помутнение недопустимо. Он также выдерживает более высокие рабочие температуры, чем SBS. Zhongli SEP(S) Гидрогенизированный блок-сополимер стирола и изопрена Маслорастворимый прозрачный блок-сополимер, используемый в качестве модификатора реологии для гелей для наполнения кабелей, косметики, присадок, улучшающих индекс вязкости смазочных масел, и желейного воска. Посмотреть продукт → Краткое сравнение трех основных семейств стирольных блок-сополимеров. Семья Мидблок Выделяется Типичное использование SBS Бутадиен Прочность и экономическая эффективность Модифицированный битум, клеи, обувь SEBS Этилен-бутилен Выветривание, поглощение масла, совместимость с ПП Мягкие на ощупь детали, трубки, кабельные соединения SEPS Этилен-пропилен Растворимость и прозрачность масла Масляные гели, косметика, прозрачные эластомеры. Свойства, которые можно спроектировать Одним из практических преимуществ стирольных ТПЭ является то, насколько профиль свойств можно регулировать во время смешивания, а не фиксировать в реакторе. Несколько рычагов имеют наибольшее значение: Твердость. Составы имеют твердость по Шору А примерно от 5 до 95. Добавление белого масла смягчает состав; добавление полипропилена или полистирола повышает жесткость. Эластичность и набор. Блочная архитектура и содержание стирола определяют, насколько хорошо материал возвращается в форму после многократной деформации. Термическая стабильность. Гидрогенизированные средние блоки устойчивы к окислению и пожелтению при повышенных температурах, что важно для салонов автомобилей и деталей, контактирующих с пищевыми продуктами. Ясность. Степень прозрачности зависит от соответствия показателей преломления полимера, масла и любых используемых добавок. Реакция на масло и растворитель. SEPS растворяется в углеводородном масле; СЭБС набухает. Неправильный выбор является распространенной причиной сбоев в эксплуатации. Адгезия. Для придания клейкости или соединения эластомера с полярными подложками можно использовать смолы, повышающие клейкость, и реактивную экструзию. Как обрабатываются эти материалы Стирольные ТПЭ производятся на стандартном термопластическом оборудовании: литье под давлением, экструзии, выдувном формовании и двухэтапном формовании на жестких подложках, таких как полипропилен или АБС. Никакой вулканизационный пресс не требуется, время цикла короткое, а формовщики могут регулировать температуру расплава и сдвиг, чтобы контролировать ориентацию доменов и качество поверхности. В компаундировании происходит большая часть инженерных разработок. Масляное наращивание смягчает базовый полимер, смешивание полипропилена создает ТПЭ с улучшенной термостойкостью, а реактивная экструзия вводит полярные или функциональные группы для лучшей адгезии. Для команд, работающих над пластиковая модификация Эти смешанные сорта часто представляют собой разницу между хрупкой деталью и той, которая выдерживает испытание на падение. Где используются стирольные термопластичные эластомеры Список применений необычайно широк для одного семейства полимеров, и именно поэтому выбор марки заслуживает осторожности: Клеи и герметики, в том числе термоплавкие и чувствительные к давлению составы. Модификация асфальта и битума, а также термопластичные составы для дорожной разметки. Модификация полимеров, особенно ударная вязкость полипропилена. Обувь, пенопластовые межподошвы и инструменты с мягкой накладкой. Медицинские трубки, детали, контактирующие с пищевыми продуктами, и фармацевтические затворы. Наполнители для оптического волокна и кабелей Ингредиенты для косметических средств и средств личной гигиены, включая масляные гели и загустители. Потребительские мягкие на ощупь товары, амортизация и новинки Поскольку один и тот же базовый химический состав обслуживает очень много сегментов, полезно увидеть, как выстраиваются оценки, прежде чем приступить к испытанию. Полезной ссылкой является этот обзор сравнение SBS, SEBS и SIS рядом , который сопоставляет каждую структуру с приложениями, в которых она работает лучше всего. Практический контрольный список выбора Когда клиент присылает нам чертеж детали и условия обслуживания, мы обычно задаем одну и ту же последовательность вопросов. Это хорошая привычка, покупаете ли вы тонну или целый грузовик. Определите твердость и модуль упругости, необходимые детали, а не твердость материала, который вы использовали в последний раз. Установите реальный диапазон рабочих температур, включая кратковременные пики во время обработки или стерилизации. Решите, будет ли деталь подвергаться воздействию солнечного света, озона или горячего воздуха. Если да, выберите гидрогенизированный сорт. Подтвердите химическую среду, особенно контакт с маслом и растворителем, поскольку растворимость между SEBS и SEPS резко различается. Проверьте оптические требования. Если ясность имеет значение, выделите время для испытаний рецептуры, а не предполагайте, что какая-либо прозрачная оценка будет работать. Подберите маршрут обработки, поскольку литье под давлением, экструзия и формование требуют разного потока расплава. Заблаговременно проверяйте нормативные требования, включая требования, касающиеся контакта с пищевыми продуктами, медицинские требования и требования, связанные с игрушками. Что стоит за материалом: производство и консистенция В паспортах свойств рассказывается, на что способен полимер. Последовательное производство подскажет вам, что оно будет делать в следующем месяце. В компании Zhejiang Zhongli Synthetic Material Technology наши производственные линии работают на системах управления Yokogawa DCS с насосами и контрольно-измерительным оборудованием импортного производства, и каждая партия проходит восемь этапов проверки между поступлением сырья и выпуском готовой продукции. Наша постдокторская рабочая станция поддерживает работу по молекулярному проектированию производимых нами сортов полимеров SBS, SEBS, SEP(S) и гидрогенизированного изопрена, а также именно здесь обычно начинаются модификации по индивидуальному заказу клиента. Выбор стирольного термопластичного эластомера редко сводится к одному числу. Все сводится к тому, чтобы блочная архитектура соответствовала температуре, химическому составу и маршруту обработки, которым фактически подвергается ваш продукт. Начните со среднего блока, проверьте уровень гидрирования, затем отрегулируйте твердость и прозрачность с помощью компаундирования. Если вы отправите нам информацию о своем заявлении, наша техническая команда будет рада обсудить с вами варианты и предложить оценку для тестирования. .article-section table{display: table!important;width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;text-align: center;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:5px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:5px;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Новости отрасли 2026/10/10SEPS, сокращение от стирол-этилен-пропилен-стирол, находится в высокопроизводительном конце семейства стирольных блок-сополимеров и ведет себя в бочке совершенно иначе, чем его ненасыщенные родственники. Спросите любого, кто использует его каждый день, и вы услышите одни и те же цифры: держите температуру плавления между 180 и 230°C. Эта полоса не является эмпирическим правилом, скопированным из старого справочника. Это зависит от того, как размягчается насыщенный средний блок, как концевые блоки полистирола ослабляют сцепление и какой температурный запас имеет полимер до начала разрушения. В этом руководстве объясняется, что стоит за окном, что происходит по обе стороны от него и как превратить температуру 180–230°C в практические настройки для линий экструзии, литья под давлением, а также линий для формования пленки или выдува. Понимание полимера, стоящего за числами SEPS начинает свою жизнь как блок-сополимер стирола, изопрена и стирола. Гидрирование насыщает средний блок изопрена и превращает его в сегмент этилен-пропиленового каучука, удаляя почти все двойные углерод-углеродные связи, которые делают SIS уязвимым для тепла, кислорода и ультрафиолета. Остается двухфазный материал: твердые домены полистирола, которые действуют как физические сшивки, и мягкий эластичный средний блок, обеспечивающий эластичность. Эта структура объясняет температуру обработки. Ниже стеклования доменов полистирола, около 100°C, полимер ведет себя как сшитая резина — он размягчается, но не течет. Настоящее течение расплава требует достаточного количества тепловой энергии, чтобы ослабить упорядоченные домены полистирола, и в типичном товарном сорте эта точка достигает около 170-180°C. За его пределами вязкость постепенно падает, поэтому 180°C соответствует практичному полу, а 230°C — разумному потолку. Почему температура от 180°C до 230°C стала практичным окном Запустите SEPS ниже 180°C, и симптомы трудно не заметить: нерасплавленные гели, шероховатые и матовые поверхности, высокий крутящий момент винта, дрейфующее давление расплава и слабые линии сварки в формованных деталях. Полимер просто недостаточно жидкий, чтобы равномерно заполнить форму или полость, и никакое дополнительное давление не компенсирует расплав, который не полностью расслабился. На другом конце диапазона повышение температуры выше 230°C обходится дороже, чем выгода. Ускоряется термоокислительная деградация, появляются гели и черные точки, цвет становится желтым, может появиться слабый запах горелого — явный признак того, что температура и время пребывания работают против вас. Насыщенный средний блок гораздо более щаден, чем двойные связи в SIS, но он не застрахован. Между этими пределами находится температура 190–215°C, где располагается большинство линий. Он достаточно горячий для равномерного плавления и стабильного давления, но в то же время достаточно холодный, чтобы сохранить прочность расплава, от которой зависят экструзия и выдувное формование. Гидрированный блок-сополимер стирола-изопрена (SEP(S)) Серия Zhongli SEP представляет собой блок-сополимеры (стирол-этилен/пропилен), синтезированные со стиролом и изопреном в качестве мономеров. Его можно разделить на линейный и звездчатый типы переменного тока. Посмотреть продукт → Что происходит в каждом температурном диапазоне Рассматривать температуру 180–230°C как одно числовое число не имеет смысла. Вязкость, прочность расплава и качество поверхности заметно изменяются в этом диапазоне, и процесс, который вы запускаете, должен определять, где внутри него вы находитесь. Таблица 1. Как меняется поведение плавления SEPS в окне обработки 180–230°C. Температура плавления Поведение плавления Наиболее подходящие процессы 180-190°С Самая высокая вязкость, самое сильное плавление Экструзия профиля, выдувное формование, лист 190-205°С Сбалансированная текучесть и прочность расплава Компаундирование, литая пленка, термоклеи 205-230°С Самая низкая вязкость, быстрое заполнение Литье под давлением, тонкостенные детали, высокоскоростные линии. Таблица представляет собой стартовую карту, а не рецепт. Содержание измельченного материала, удлинение масла и молекулярная масса - все это будет смещать оптимум, часто на пять-десять градусов в любом направлении. Перевод окна в настройки машины Экструзия На одновинтовой линии типичный профиль составляет 150-170°С на подаче, 180-200°С через зону сжатия и 190-215°С в зоне дозирования и фильеры. Когда качество поверхности имеет значение, держите матрицу немного прохладнее, чем последняя зона цилиндра, и доверяйте показаниям давления расплава больше, чем заданным значениям на панели. Литье под давлением Бочки обычно работают при температуре 200–230°C, сопло – при 205–225°C, а формы – от 20 до 50°C. Тонкие стенки и длинные пути потока оправдывают верхнюю часть диапазона; толстые секции лучше использовать при температуре 205–215°C, когда более низкий сдвиг позволяет контролировать внутренние напряжения и усадку. Выдувное формование и пленка Паризонные и пленочные линии предпочитают температуру 185-205°C. Здесь прочность расплава имеет большее значение, чем текучесть, и повышение температуры выше 210°C обычно обеспечивает более высокую производительность за счет стабильности пузырьков и снижения давления. Чтение реологии для подтверждения окна SEPS сильно разжижается при сдвиге, что означает, что вязкость, измеренная в капиллярном тесте с низким сдвигом, сильно отличается от того, что фактически испытывает винт. Практический подход заключается в повышении температуры с шагом 5°C и регистрации давления расплава при постоянной производительности. В начале окна давление быстро падает с каждым шагом. Как только падение выравнивается до нескольких процентов, дополнительное тепло покупается очень мало и только сокращает запас прочности. Набухание матрицы и начало разрушения расплава рассказывают одну и ту же историю: они сжимаются по мере расслабления расплава, а затем перестают улучшаться, как только вы проходите полезную часть кривой. Чем SEPS отличается от SBS и SEBS Все три сорта имеют общие концевые блоки из полистирола, поэтому различия заключаются в среднем блоке. В более широком смысле гидрогенизированный блок-сополимер диапазоне, та же логика обработки применяется с разными прикрепленными числами. СБС ненасыщен и обрабатывается при гораздо более низких температурах, обычно 150–200°C, но его двойные связи ограничивают термическую и УФ-стабильность. SEBS содержит насыщенный средний блок этилен-бутилена и комфортно работает при температуре примерно от 190 до 240°C. В SEPS используется насыщенный этилен-пропиленовый средний блок, и он работает при температуре 180–230°C, обеспечивая лучшее поглощение масла, меньшую плотность и более высокую прозрачность, чем SEBS во многих мягких рецептурах. На практике выбор часто сводится к конечному свойству, а не к температуре, поскольку SEPS имеет тенденцию побеждать там, где наибольшее значение имеют содержание масла, прозрачность или ощущение мягкости на ощупь. Гидрогенизированный блок-сополимер стирола и бутадиена (SEBS) Гидрогенизированный блок-сополимер бутадиена и стирола Zhongli представляет собой термопластичный эластомер, полученный гидрированием на основе Zhongli SBS. Он обладает превосходными свойствами, такими как... Посмотреть продукт → Распространенные проблемы и эффективные решения температуры Грубая, нерасплавленная поверхность или видимые гели — поднимите две последние зоны цилиндра на 5–10°C и проверьте, не перекрывается ли загрузочное отверстие. Пожелтение или слабый запах гари — уменьшите температуру на 10°C, сократите время пребывания и убедитесь, что винт не закручен до упора в закрытый клапан. Черные точки или испорченные пятна — тщательно очистите; они обычно указывают на старый материал, находящийся в мертвых зонах, а не на текущую уставку. Слабые или короткие линии сварного шва — поднимите сопло и переднюю зону на 5°C, прежде чем прикасаться к давлению или скорости впрыска. Чрезмерное разбухание матрицы или нестабильная заготовка — слегка снизьте температуру расплава и еще раз проверьте разгрузку и охлаждение. Практические правила стабильной обработки SEPS Начните с температуры 195–200°C и регулируйте ее с шагом 5°C, регистрируя каждое изменение в зависимости от давления расплава и качества поверхности. Держите время пребывания коротким; горячий расплав, который находится в бочке, хуже, чем более холодный, который продолжает двигаться. Высушите смолу, если она хранилась во влажных условиях, особенно при работе с пленкой и клеем. Очищайте линию между марками с помощью полиолефина или коммерческого промывочного состава, а не полагайтесь на очистку линии следующей партией. Запишите работающие настройки — сорт, влажность, степень заточки и скорость шнека — чтобы следующий проход начался с известной точки. Выбор класса и техническая поддержка Молекулярный вес, содержание стирола и удлинение масла — все это находится в оптимальном состоянии, поэтому одно и то же окно температуры 180–230 °C может показаться щедрым для одного сорта и тесным для другого. Для марок с более высокой молекулярной массой обычно требуется верхняя половина диапазона текучести при сохранении нижней половины диапазона прочности расплава; Маслонаполненные сорта текут раньше и переносят более прохладный конец. Где используется SEPS пластиковая модификация Температура компаундирования также должна соответствовать полиолефиновому носителю, который обычно приближает практическую заданную температуру к 200-215°C. Постоянство – это то, что сохраняет стабильность этого окна от партии к партии. Компания Zhejiang Zhongli Synthetic Material Technology осуществляет производство SEPS и гидрогенизированных блок-сополимеров с помощью систем управления Yokogawa DCS с восемью этапами проверки между приемкой и отправкой сырья, поэтому молекулярная масса и структура блоков остаются в пределах расчетного диапазона, на основе которого были построены ваши температурные настройки. Поддерживайте температуру расплава в диапазоне от 180 до 230°C, оставайтесь ближе к середине этого диапазона, если конкретный процесс не требует иного, и позвольте давлению расплава и качеству поверхности сказать вам, правильна ли настройка. Окно достаточно широкое, чтобы с ним было удобно работать — хитрость в том, чтобы знать, где внутри него должна находиться ваша оценка и ваша линия. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;text-align: center;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Новости отрасли 2026/09/30Блок-сополимер стирола, бутадиена и стирола, широко известный как СБС, является одним из наиболее универсальных термопластичных эластомеров (TPE) в современном производстве. Он сочетает в себе удобство обработки термопласта с эластичностью и упругостью резины, поэтому он используется в самых разных продуктах: от прочных асфальтовых покрытий до мягкой на ощупь обуви, клеев и ударопрочных пластиков. Компания Zhejiang Zhongli Synthetic Material Technology Co., Ltd. производит SBS в строго контролируемых условиях, используя передовую технологию полимеризации и комплексную систему контроля качества. В этом руководстве объясняется, что такое блок-сополимер стирола, бутадиена и стирола, как его молекулярная архитектура влияет на производительность и как выбрать подходящий сорт для вашего применения. Что такое блок-сополимер стирола, бутадиена и стирола? SBS представляет собой блок-сополимер, состоящий из трех сегментов: среднего блока мягкого полибутадиена, расположенного между двумя концевыми блоками из твердого полистирола. При комнатной температуре домены полистирола объединяются, образуя физические поперечные связи, создавая сеть, которая придает СБС прочность и эластичность. При нагревании домены размягчаются; материал течет и может обрабатываться как термопласт. Когда он остывает, сеть переформируется и возвращается резиновая гибкость. Поскольку SBS не требует химической вулканизации, его можно лить под давлением, экструдировать и наносить покрытие гораздо эффективнее, чем обычный каучук. Такое сочетание эластичности и технологичности термопластов объясняет, почему SBS остается краеугольным камнем семейства TPE. Блок-сополимер стирола и бутадиена (SBS) для переработки термопластов Эта марка SBS сочетает в себе резиноподобную эластичность с термопластической технологичностью, что делает ее подходящей для литья под давлением, экструзии и нанесения покрытий. Его высокий коэффициент трения и низкотемпературные характеристики подходят для использования в асфальте, клеях и обуви. Просмотреть продукт → Молекулярная архитектура SBS: линейная или радиальная Не все SBS созданы равными. Архитектура цепочки — линейная или радиальная — оказывает прямое влияние на поведение обработки и конечную производительность. Линейный СБС Линейные молекулы образуют длинные прямые цепи. Они обычно обеспечивают более высокую прочность на разрыв, лучшую прозрачность и сильные пленкообразующие свойства. Эти свойства делают линейные марки популярными в производстве чувствительных к давлению клеев, герметиков и прозрачных компаундов. Радиальный СБС Радиальные молекулы разветвляются наружу от центральной точки соединения. При эквивалентной молекулярной массе радиальный СБС имеет более низкую вязкость расплава, что улучшает текучесть и заполнение формы. Радиальные марки широко распространены при модификации асфальта, смесях для обуви и смешивании пластиков. Соотношение стирола и бутадиена, длина блока и распределение молекулярной массы позволяют точно настроить твердость, эластичность и текучесть расплава. Работа с продюсером, который понимает взаимосвязь структура-свойство, может существенно сократить вашу работу по формулированию. Типичное сравнение линейной и радиальной SBS-архитектуры. Параметр Линейный СБС Радиальный СБС Вязкость расплава Высшее Нижний Предел прочности Высшее Хорошо Прозрачность Лучше Умеренный Типичное использование Клеи, пленки Асфальт, смеси Как полимеризуется SBS Блок-сополимер стирола, бутадиена и стирола получают методом живой анионной полимеризации в углеводородном растворителе. Процесс начинается с мономера стирола, затем бутадиена, а затем второй загрузки стирола, и все это в среде, свободной от кислорода и влаги. Поскольку концы активной цепи остаются живыми на протяжении всей реакции, продуцент может контролировать длину блока и достигать узкого молекулярно-массового распределения. Эта точность имеет значение. Узкое распределение означает более стабильную твердость, текучесть расплава и механические свойства конечного продукта. В Чжунли мы используем передовые системы управления РСУ Yokogawa и технологическое оборудование, признанное во всем мире, а также поддерживаем восемь контрольно-пропускных пунктов от приема сырья до упаковки готовой продукции. Результатом является согласованность результатов от партии к партии, которая защищает последующие процессы. Ключевые свойства блок-сополимера СБС Несколько свойств делают SBS предпочтительным материалом для дизайнеров и производителей продуктов: Эластичность и устойчивость: SBS возвращается к своей первоначальной форме после многократной деформации, что делает его пригодным для изготовления подошв, ручек и гибких деталей. Широкий диапазон твердости: Твердость можно регулировать от мягких гелеобразных составов до полужестких модификаторов ударной вязкости, варьируя содержание стирола и загрузку пластификатора. Низкотемпературная гибкость: СБС остается гибким в холодных условиях, часто превосходя по своим характеристикам гибкий ПВХ и многие полиолефины. Хорошая прозрачность: Отобранные сорта обеспечивают оптическую прозрачность упаковки и потребительских товаров. Совместимость: SBS хорошо сочетается с полистиролом, полиолефинами, битумом и смолами, повышающими клейкость, расширяя диапазон рецептур. Более глубокий взгляд на механические данные и подходы к испытаниям можно найти в нашем обзоре свойств и применения блок-сополимера стирола и бутадиена. Основные промышленные применения SBS — это рабочий материал во многих отраслях. Наиболее распространенные приложения включают в себя: Модификация асфальта: SBS улучшает устойчивость асфальта к высокотемпературному колейному образованию и низкотемпературному растрескиванию. Радиальные марки часто предпочитаются из-за их быстрого растворения и легкого диспергирования в горячем битуме. Вы можете узнать больше на нашей странице заявок на модификацию асфальта. Клеи и герметики: Эластичный средний блок обеспечивает липкость, когезию и прочность на отслаивание самоклеящихся клеев, термоплавких клеев и герметиков. Обувь: SBS обеспечивает комфорт, сопротивление скольжению и стабильное пенообразование в подошвах и межподошвах обуви. Пластиковая модификация: SBS действует как надежный модификатор ударной вязкости для полистирола и некоторых полиолефиновых систем, повышая ударную вязкость без ущерба для технологичности. Потребительские товары: Мягкие на ощупь ручки, игрушки и аксессуары для повседневного использования созданы благодаря приятному и цепкому действию соединений SBS. СБС против гидрированного СБС (СЭБС) Когда применение требует более высокой устойчивости к старению, лучшей устойчивости к ультрафиолетовому излучению или непрерывной эксплуатации при повышенных температурах, гидрогенизированный блок-сополимер стирола и бутадиена — СЭБС — часто является лучшим выбором. Гидрирование насыщает двойные связи в среднем блоке полибутадиена, улучшая термическую и окислительную стабильность, сохраняя при этом большую часть исходной эластичности. SBS остается экономичным и высокопроизводительным вариантом для помещений с умеренными температурами и неокислительными средами. SEBS, напротив, предпочтительнее в компонентах салона автомобиля, наружных уплотнителях и потребительских товарах с длительным сроком службы. Упрощенное сравнение СБС и гидрированного СБС (СЭБС). Фактор SBS SEBS устойчивость к ультрафиолету и окислению Умеренный Высокий Диапазон рабочих температур Умеренный шире Экономическая эффективность Высшее Высшее cost Типичное использование Обувь, асфальт, PSA Автомобильная, медицинская, уличная Если вашему продукту требуется длительный срок службы в сложных условиях, возможно, стоит вложить средства в гидрогенизированный сорт. Марки гидрированного стирола-бутадиенового блок-сополимера (SEBS) Эти гидрогенизированные марки SEBS обладают улучшенной стойкостью к старению, атмосферостойкостью и совместимостью с полиолефинами и полистиролом. Они предназначены для требовательных применений, таких как модификация пластика, герметики и медицинские изделия, где важна долговечность. Просмотреть продукт → Как правильно выбрать оценку SBS Выбор подходящего блок-сополимера стирола, бутадиена и стирола зависит от вашего метода обработки и требований конечного использования. Помните об этих факторах: Содержание стирола: Более высокий уровень стирола увеличивает твердость и прочность на разрыв, одновременно снижая эластичность. Молекулярный вес: Более высокая молекулярная масса улучшает механические свойства, но повышает вязкость расплава и температуру обработки. Архитектура: Линейные марки подходят для пленок и клеев; радиальные сорта подходят для асфальта и смесей с высокой текучестью. Аддитивная система: Пластификаторы, смолы, повышающие клейкость, наполнители и стабилизаторы изменяют твердость, адгезию и долговечность. Работа напрямую с производителем упрощает выбор сорта. Наша техническая группа может порекомендовать марку блок-сополимера стирола, бутадиена и стирола, которая соответствует вашему оборудованию и целевым характеристикам. Если вам нужна превосходная стойкость к старению или совместимость с полярными материалами, мы также предлагаем гидрированные варианты, включая SEBS и гидрированные блок-сополимеры стирола и изопрена. Гидрированный блок-сополимер стирола и изопрена (SEP/S) для контроля реологии Эта серия SEP/S обеспечивает растворимость в масле, прозрачность и загущающие свойства, что делает ее ключевым модификатором реологии для кабельных наполнителей, косметических средств и смазок. Сюда также входят линейные марки, совместимые с системами на основе минерального масла и стирола. Просмотреть продукт → Блок-сополимер стирола, бутадиена и стирола продолжает оставаться основным материалом в семействе термопластичных эластомеров. Баланс эластичности, технологичности и стоимости делает его надежным выбором для различных отраслей, а четкое понимание его структуры помогает повысить эффективность рецептуры и качество продукции. Компания Zhejiang Zhongli Synthetic Material Technology Co., Ltd. объединяет передовые производственные системы и исследовательскую команду для поставки стабильных SBS и гидрогенизированных блок-сополимеров для клиентов по всему миру. Если вы хотите обсудить ваше приложение или запросить образцы, свяжитесь с нашей командой. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;text-align:center;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Новости отрасли 2026/09/22Стирольные блок-сополимеры (СБС) представляют собой одно из самых универсальных семейств в мире термопластичных эластомеров (ТПЭ). Сочетая эластичность резины с легкостью переработки термопластов, они стали незаменимыми в различных отраслях промышленности: от клеев и модификации асфальта до медицинских устройств и потребительских товаров. В компании Zhejiang Zhongli Synthetic Material Technology Co., Ltd. мы посвятили десятилетия освоению химии и производства SBC, поставляя высококачественные сорта, которым доверяют инженеры и разработчики рецептур. Независимо от того, нужен ли вам стандартный негидрированный СБС или полностью гидрированный СБС, наше портфолио создано для удовлетворения реальных потребностей с постоянством и точностью. Что такое стирольные блок-сополимеры? SBC состоят из блоков твердого полистирола, ковалентно связанных с мягкими эластомерными блоками — обычно полибутадиеном, полиизопреном или их гидрогенизированными эквивалентами. Такая блочная архитектура придает материалу две отдельные фазы: твердые домены действуют как физические сшивки, обеспечивая прочность и сохранение формы, а мягкие сегменты обеспечивают гибкость и упругость. Поскольку сшивки являются физическими, а не химическими, SBC можно плавить и перерабатывать, как обычные пластмассы, что дает значительное преимущество перед термореактивными каучуками. Наиболее распространенными типами SBC являются: Стирол-бутадиен-стирол (СБС) – Негидрированный, экономичный и широко используемый для обуви, асфальта и клеев. Стирол-Этилен-Бутилен-Стирол (СЭБС) – Гидрогенизированная версия SBS, обеспечивающая превосходную термическую и УФ-стабильность. Стирол-этилен-пропилен-стирол (СЭПС) – Гидрогенизировано из SIS, что обеспечивает превосходную растворимость в масле и оптическую прозрачность. Гидрированный изопреновый полимер (EP) – Полностью насыщенный модификатор низкой вязкости для смазочных материалов и специальных покрытий. Процесс гидрирования насыщает двойные связи углерод-углерод в эластомерном блоке, значительно улучшая устойчивость к теплу, кислороду и озону, сохраняя при этом термопластическую природу материала. Ключевые свойства SBC с первого взгляда Типичные диапазоны свойств для обычных марок SBC (значения могут различаться в зависимости от формулы) Недвижимость SBS СЭБС СЭПС EP Твердость (по Шору А) 60 – 95 30 – 90 25 – 80 40 – 85 Предел прочности (МПа) 10 – 25 8 – 30 6 – 20 5 – 15 Удлинение при разрыве (%) 500 – 1000 400 – 900 300 – 800 400 – 700 Рабочая температура (°C) от -30 до 70 от -40 до 120 от -40 до 110 от -40 до 130 Устойчивость к погодным условиям Ярмарка Отлично Отлично Отлично Маслостойкость Бедный Хорошо Отлично Отлично Эти свойства делают каждый тип SBC подходящим для различных приложений. Например, SBS часто выбирают там, где стоимость и эластичность имеют первостепенное значение, в то время как гидрогенизированные сорта, такие как SEBS и SEPS, предпочтительнее для наружных или высокотемпературных сред. Промышленное применение SBC Благодаря настраиваемому балансу производительности и технологичности SBC используются в десятках отраслей. Некоторые из наиболее распространенных клеи и герметизирующие материалы , модификация асфальта, упрочнение пластика и производство потребительских товаров основаны на этих сополимерах. Клеи и герметики – Термоплавкие клеи, самоклеящиеся ленты и строительные герметики обладают высокой прочностью на схватывание и сдвиг. Модификация асфальта – SBS и SEBS улучшают устойчивость к колееобразованию, усталостную долговечность и гибкость при низких температурах дорожных покрытий и кровельных мембран. Упрочнение пластика – Добавление SEBS или SEPS к полипропилену (ПП) или конструкционным пластикам значительно повышает ударопрочность без ущерба для жесткости. Потребительские товары – В мягких на ощупь ручках, насадках для зубных щеток, межподошвах обуви и игрушках для взрослых используются прозрачные или окрашиваемые компаунды SBC. Смазочные добавки – Гидрогенизированные SBC (особенно SEPS и EP) действуют как присадки, улучшающие индекс вязкости, и загустители моторных масел и смазок. Медицинский и пищевой контакт – Биосовместимые марки SEBS используются в трубках, уплотнениях и упаковке, где чистота и соответствие нормативным требованиям имеют первостепенное значение. Наполнение оптоволоконного кабеля – Компаунды EP низкой вязкости обладают влагоблокирующими и демпфирующими свойствами. Для более глубокого погружения в конкретный сектор мы рекомендуем наш полное руководство по применению SEBS который охватывает советы по обработке и стратегии формулирования. Почему гидрирование имеет значение Негидрированные СБК, такие как СБС, содержат двойные связи, которые уязвимы к термическому и окислительному разложению. Гидрирование заменяет эти связи насыщенными, образуя SEBS, SEPS или EP. Преимущества очевидны: Термическая стабильность – Обработка при более высоких температурах без сшивки или изменения цвета. Устойчивость к погодным условиям – Отличная устойчивость к ультрафиолету и озону, идеально подходит для наружного применения и в автомобилях. Совместимость – Улучшенная смешиваемость с полиолефинами и другими техническими термопластами. Более длительный срок службы – Детали дольше сохраняют механические свойства в агрессивных условиях. В Zhonglitec наша технология гидрирования опирается на многолетнюю оптимизацию процесса и современную установку с РСУ. Мы предлагаем полную линейку марок SEBS и SEPS, адаптированных к самым строгим требованиям. Гидрированный термопластичный эластомер Zhongli SEBS Этот SEBS обладает превосходной устойчивостью к низким температурам, устойчивостью к старению и высокой эластичностью, а также хорошей совместимостью с полиолефинами и полистиролом. Идеально подходит для модификации пластика, обувных материалов и уплотнений. Посмотреть продукт → Выбор подходящего SBC для вашего проекта Выбор правильного типа SBC зависит от вашей целевой производительности, метода обработки и финансовых ограничений. Вот некоторые общие рекомендации: Если вам нужна максимальная экономия, а среда конечного использования благоприятна, начните с SBS . Если изделие должно выдерживать солнечный свет, тепло или многократную стирку, гидрированный сорт (SEBS или SEPS) безопаснее. Если маслостойкость и прозрачность имеют решающее значение (например, для косметических или смазочных материалов), SEPS зачастую является наиболее подходящим. Если вам требуется модификатор реологии низкой вязкости для смазочных материалов или покрытий, EP предлагает правильное решение. Мы производим как SBS, так и полностью гидрированные SEPS, предоставляя вам один источник для всех ваших потребностей в SBC. Наша техническая команда готова помочь оптимизировать рецептуры и параметры обработки. Термопластичный эластомер Zhongli SBS для универсального применения Наш SBS сочетает в себе технологичность пластика с эластичностью резины, отличается высоким коэффициентом трения и выдающимися низкотемпературными характеристиками. Обычно применяется при модификации асфальта, клеях и обуви. Посмотреть продукт → Zhongli Гидрогенизированный маслорастворимый модификатор реологии SEP(S) Эта серия SEP обладает хорошей растворимостью в масле, прозрачностью и загущающими свойствами, что делает ее подходящей для наполнительных паст для оптических кабелей, косметических загустителей и присадок, улучшающих вязкость смазочных масел. Посмотреть продукт → От выбора сырья до конечного качества изделия стирольные блок-сополимеры предлагают замечательное сочетание простоты и сложности. Разрабатываете ли вы новую формулу клея, модифицируете асфальт для строительства автомагистрали или создаете эргономичные потребительские товары, понимание основ SBC поможет вам принимать обоснованные решения. Мы приглашаем вас изучить наш ассортимент продукции и обратиться к нашим экспертам — мы здесь, чтобы помочь вам добиться успеха. .article-section table { display: table !important; width: 100%; border-collapse: collapse; margin-bottom: 12px;}.article-section thead { display: table-header-group !important;}.article-section tbody { display: table-row-group !important;}.article-section tr { display: table-row !important;}.article-section th { display: table-cell !important; font-weight: bold; border: 1px solid #cccccc; padding: 8px; background-color: #f7f7f7;}.article-section td { display: table-cell !important; border: 1px solid #cccccc; padding: 8px; text-align: center;}.article-section caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080;}.article-section ol { margin-bottom: 12px; list-style-type: decimal; list-style-position: inside; padding-left: 0;}.article-section ul { margin-bottom: 12px; list-style-type: disc; list-style-position: inside; padding-left: 0;}.article-section li { list-style: inherit; font-size: 16px; margin-bottom: 6px;}.article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px !important;}.article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px;}.article-section p { font-size: 16px !important; margin-bottom: 12px; line-height: 1.6;}.article-section a[data-product-card="true"] { display: inline-block; margin-top: 6px; margin-bottom: 6px;}.article-section a[data-product-card="true"]::after { content: " View product details →"; font-size: 14px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Новости отрасли 2026/09/16Менеджер по закупкам, оценивающий блок-сополимер SBS для линии термоклея, прежде чем утвердить пробную партию, обычно задает два вопроса: сохранит ли этот сорт свою прочность на сдвиг при температуре нанесения и обеспечит ли поставщик такие же характеристики на следующей партии. Короткий ответ: да, в обоих случаях, но только тогда, когда молекулярная архитектура соответствует применению и проверено качество производства каждой партии. Блок-сополимер SBS является наиболее широко используемым стирольным блок-сополимером, поскольку он сочетает в себе резиноподобную эластичность, термопластическую технологичность и баланс цены и качества, с которым могут сравниться лишь немногие эластомеры. Далее объясняются структура, свойства и практические моменты, которые следует проверить, прежде чем вы выставите оценку. Что такое блок-сополимер SBS? SBS означает стирол-бутадиен-стирол, линейный триблок-сополимер, в котором средний блок полибутадиена (B) расположен между двумя концевыми блоками полистирола (S). При нормальной температуре эксплуатации концевые блоки полистирола представляют собой твердые стекловидные домены, тогда как средний блок полибутадиена остается мягким и эластичным. Домены полистирола из разных цепей группируются вместе и действуют как физические сшивки, поэтому материал сохраняет свою форму после растяжения, как вулканизированная резина. Ключевое отличие от обычного каучука заключается в том, что эти сшивки являются физическими, а не химическими. Нагрейте полимер выше температуры стеклования полистирола, и домены размягчатся, сетка расслабится, а SBS растечется, и его можно будет формовать, экструдировать или перерабатывать. Когда он остывает, сеть реформируется. Именно это обратимое поведение делает SBS термопластичным эластомером, и оно определяет практически все решения по обработке и производительности, которые вы принимаете. Как производится блок-сополимер SBS СБС производится путем живой анионной полимеризации, процесса, который начинается со стирольного блока, затем бутадиенового блока и заканчивается вторым стирольным блоком перед разрывом. Поскольку живая анионная полимеризация позволяет избежать раннего обрыва цепи, длина блоков контролируется, а распределение молекулярной массы является узким по сравнению с тем, что дает обычная радикальная полимеризация. Это имеет значение непосредственно для покупателей. Более высокое содержание стирола увеличивает твердость, прочность на разрыв и удерживающую способность, но снижает эластичность. Более длинные средние блоки бутадиена улучшают удлинение и гибкость при низких температурах. Более широкое молекулярно-массовое распределение снижает вязкость расплава и облегчает обработку, но может снизить механическую прочность. Вот почему две марки SBS с одинаковыми показателями твердости могут совершенно по-разному вести себя в вашем компаунде; проектирование предшествующего процесса является частью спецификации. Ключевые свойства с первого взгляда В таблице ниже приведены типичные диапазоны свойств коммерческих блок-сополимеров СБС. Фактические значения различаются в зависимости от содержания стирола, архитектуры и рецептуры, поэтому воспринимайте их как ориентир, а не как таблицу данных. Типичные диапазоны свойств коммерческих блок-сополимеров СБС. Недвижимость Типичный диапазон Плотность 0,90–1,05 г/см³ Твердость 30–95 Шор А Содержание стирола 20 - 45% масс. Постоянная рабочая температура от -70 °C до 70–80 °C Предел прочности 5–25 МПа Удлинение при разрыве 500 - 1000 % Устойчивость к маслам и ультрафиолету Умеренный; улучшается при гидрировании Выделяются две практические характеристики. SBS имеет низкую вязкость расплава при высоких сдвиговых усилиях, поэтому он заполняет формы, покрывает подложки и быстро смешивается с модификаторами. Он также допускает очень высокие нагрузки наполнителей, пластификаторов и смол, повышающих клейкость, поэтому производители компаундов используют его в качестве основы для многих промышленных рецептов. Линейный или радиальный: какую архитектуру выбрать Коммерческий SBS доступен в линейной и радиальной (звездообразной) архитектуре. Linear SBS имеет простую цепь S-B-S и является стандартным выбором для асфальтовых вяжущих, герметиков и многих клеев. Радиальный СБС имеет три или более цепей, соединенных в центральной точке, что обеспечивает более высокую молекулярную массу при той же вязкости раствора. Практический результат — лучшая прочность на разрыв, более высокая температура размягчения и улучшенное сопротивление ползучести под нагрузкой. Компромисс — технологичность. Радиальным сортам обычно требуется больше энергии для смешивания и текучести при несколько более высокой вязкости. Эмпирическое правило: выбирайте радиальный SBS, когда вам нужна максимальная прочность и жаростойкость готовой детали; Выбирайте линейный SBS, когда важнее быстрая обработка, простота смешивания и низкая стоимость. Смеси обоих часто используются в составе обуви и клеев. Основные промышленные применения блок-сополимера СБС Блок-сополимер СБС заслужил свое место на производственных линиях, поскольку он хорошо работает в нескольких требовательных отраслях без экзотического оборудования. Основные приложения: Термоплавкие и чувствительные к давлению клеи, в которых SBS обеспечивает высокую клейкость, быстрое схватывание и хорошую прочность на сдвиг. Модификация асфальта для дорожных покрытий и гидроизоляционных мембран, в которой небольшие добавки SBS повышают температуру размягчения и улучшают эластичность вяжущего. Обувь: подошвы для обуви, межподошвы и пенопласт TPE. Модификация пластика для упрочнения полипропилена и полистирола. Герметики, компаунды для наполнения кабелей, компаунды для игрушек и другие формованные или экструдированные гибкие детали. В клеи и герметики SBS обычно выбирают там, где быстрое образование связей и низкая стоимость рецептуры имеют большее значение, чем долговременная стойкость к окислению. В модификация асфальта эластичный средний блок поглощает нагрузку от движения и термоциклирования, в то время как домены стирола удерживают связующее вместе, а процентное содержание и класс SBS определяют, насколько улучшаются температура размягчения и упругое восстановление. Для производителей, которым нужна надежная основа SBS для нескольких продуктовых линеек, линейка блок-сополимеров стирола и бутадиена включает как линейные, так и радиальные марки для обуви, клеев и асфальта. Блок-сополимеры стирола и бутадиена серии Zhongli SBS В линейку SBS входят линейные и радиальные марки для обуви, клеев и асфальта. Его высокое поверхностное трение и низкотемпературные характеристики подходят производителям, нуждающимся в надежной основе для всех линеек продукции, несмотря на среднюю чувствительность к УФ-излучению. Посмотреть продукт → СБС против гидрированных блок-сополимеров: что дает обновление Основной слабостью СБС являются двойные связи в среднем блоке полибутадиена. Под воздействием УФ-излучения, тепла и озона эти двойные связи окисляются, в результате чего полимер затвердевает и теряет эластичность. Гидрирование удаляет большую часть двойных связей и производит SEBS, насыщенный полимер с гораздо лучшим тепловым старением, устойчивостью к ультрафиолетовому излучению и устойчивостью к химическим веществам. Компромисс — более высокая цена и другой профиль совместимости с маслами и смолами. Выбирайте гидрогенизированный сорт, если продукт должен выдерживать постоянное нагревание при температуре выше 80 °C, подвергаться воздействию внешних факторов или соответствовать медицинским требованиям и требованиям к контакту с пищевыми продуктами. Выбирайте стандартный SBS для внутреннего применения, одноразовых товаров, обуви и вяжущих для асфальта, где окружающий материал защищает полимер. Многие долгосрочные покупатели имеют в своем портфеле и то, и другое. Линия по производству гидрогенизированного бутадиен-стирольного блок-сополимера дает разработчикам рецептур возможность перехода со стандартного SBS без смены поставщика, что упрощает разработку и сохраняет согласованность истории спецификаций. Марки гидрогенизированных блок-сополимеров SEBS Zhongli Эти гидрированные марки SEBS представляют собой модернизацию SBS с лучшей стойкостью к старению и совместимостью с полиолефинами. Они поддерживают модификацию пластика, ТПЭ, герметизацию и медицинское применение, упрощая квалификацию и сохраняя при этом постоянство поставок. Посмотреть продукт → Что проверить перед покупкой SBS Если таблица данных выглядит правильно, три практические проверки отделяют плавную квалификацию от производственной головной боли: Стабильность содержания стирола и твердости между партиями. Поточный контроль процесса и окончательные испытания улавливают отклонения, прежде чем они попадут на ваш завод. Текучесть расплава и распределение молекулярной массы в условиях вашего производства, а не только при стандартной температуре испытаний, установленной поставщиком. Цвет, прозрачность и уровень геля от партии к партии, особенно для клеев и смесей для обуви, которые попадают непосредственно в видимые потребительские товары. Производственная дисциплина во многом объясняет разрыв между товарным SBS и SBS инженерного уровня. Распределенный контроль стадий полимеризации и гидрирования, надежные насосы и системы дозирования, а также многочисленные точки контроля от сырья до готового тюка — это те возможности, на которые следует обращать внимание при аудите. Они также являются причиной предпочтения производителя, а не торговца, когда этот сорт будет использоваться в сертифицированном рецепте. Блок-сополимер СБС — это не отдельный продукт, а семейство инженерных материалов, определяемых блочной структурой, молекулярной массой, архитектурой и качеством производства. Сопоставление этих переменных с применением и выбор поставщика, который их последовательно контролирует, определяет, будет ли готовое связующее, подошва или дорожное покрытие работать так, как задумано. Начните с требований к свойствам, сравните линейные и радиальные классы, решите, необходима ли гидрогенизация, и проверьте исходный процесс, прежде чем заказывать масштабные испытания. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;text-align:center;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Новости отрасли 2026/09/10На месте установки разметки рабочие нагревают термопластическую смесь примерно до 200 °C и выдавливают ее на поверхность дороги. Материал быстро остывает, образуя сплошную светоотражающую линию. Однако многие из этих линий теряют свою яркость в течение трех лет, тогда как другие остаются видимыми в течение десятилетия и более. Разница не в удаче, а в формулировке. Хорошо разработанный термопластичный материал для дорожной разметки сочетает в себе подходящую смолу, пигмент, наполнитель, стеклянные шарики и полимерный модификатор. Понимание этих компонентов и их взаимодействия помогает командам по закупкам и проектированию подобрать продукт, соответствующий местным условиям дорожного движения и бюджету. Что такое термопластичный материал для дорожной разметки? Термопластичный материал для разметки дорог представляет собой сухую однородную смесь, которая становится жидкой при нагревании и затвердевает при охлаждении. В отличие от красок на основе растворителей или красок ММА, она не содержит летучих растворителей. Типичные компоненты: Смола, часто модифицированная канифоль, углеводороды C5/C9 или другие термопластичные смолы, обеспечивающие адгезию во влажном состоянии и когезионную прочность. Пигмент, обычно белый или желтый, на основе титана, обеспечивающий цвет фона. Наполнители, такие как карбонат кальция или диоксид кремния, которые придают текстуру и устойчивость к истиранию. Стеклянные бусины, встроенные в поверхность, отражают свет фар и улучшают видимость в ночное время. Материал наносится при температуре плавления примерно от 180 до 210°С. При этой температуре смола плавится, и смесь превращается в жидкость высокой вязкости, которую можно экструдировать на проезжую часть в виде контролируемой пленки. При охлаждении он образует непрерывный прочный слой, который часто более устойчив к износу и деформации, чем альтернативы на основе растворителей. Почему полимерные модификаторы важны для термоплавкой маркировки Немодифицированные термопластичные смолы хрупкие при низких температурах и размягчаются при высоких. На дороге это приводит к растрескиванию зимой и деформации летом. Полимерные модификаторы решают эти проблемы, добавляя эластичность и прочность. Наиболее широко используемый модификатор – блок-сополимер стирола, бутадиена и стирола (СБС). SBS — это термопластичный эластомер, который образует физическую сетку при смешивании со смолой и наполнителем. Эта сеть рассеивает напряжение, повышает ударопрочность и увеличивает сцепление с асфальтом. По этой причине SBS стал стандартным ингредиентом высокоэффективных термопластичных материалов для дорожной разметки. Блок-сополимер стирола, бутадиена и стирола для модификации дорожной разметки SBS — это термопластичный эластомер, который улучшает эластичность, прочность и адгезию материалов для дорожной разметки, уменьшая растрескивание зимой и деформацию летом, одновременно повышая устойчивость к нагрузкам и ударам. Посмотреть продукт → Для проектов, требующих повышенной устойчивости к воздействию ультрафиолета и окислению, лучшим выбором будет гидрированный SEBS. В SEBS двойные связи бутадиена гидрируются с образованием насыщенных этилен-бутеновых сегментов. Это исключает путь разложения, который со временем приводит к пожелтению и ломкости СБС. Маркировка, модифицированная SEBS, сохраняет гибкость и световозвращающую способность в суровом климате, что снижает необходимость перекраски. Благодаря совместимости с битумом СБС также используется в модификация асфальта , где он улучшает сопротивление колейности и усталости. Оценки SEBS одинаково распространены в пластиковая модификация , где они добавляют ударную вязкость жестким полимерам. Гидрированный блок-сополимер стирола и бутадиена для устойчивой к ультрафиолетовому излучению маркировки SEBS обеспечивает превосходную стойкость к ультрафиолетовому излучению и окислению, сохраняет гибкость и световозвращающую способность в суровых климатических условиях, снижает потребность в перекраске и совместим с битумом и пластиками для долговечных модификаций. Посмотреть продукт → Критерии производительности, влияющие на срок службы Выбор термопластичного материала для дорожной разметки требует сравнения нескольких критериев эффективности: начальная адгезия, стойкость к истиранию, сохранение цвета, световозвращающая способность и гибкость при низких температурах. В таблице ниже суммированы типичные компромиссы между немодифицированной смолой, SBS-модифицированной и SEBS-модифицированной системами. Сравнение влияния полимерных модификаторов на ключевые характеристики термопластической дорожной разметки. Недвижимость Немодифицированная смола SBS-модифицированный SEBS-модифицированный Низкотемпературная гибкость Бедный Хорошо Отлично Устойчивость к УФ/окислению Бедный Ярмарка Отлично Устойчивость к истиранию Ярмарка Хорошо Хорошо Сцепление с асфальтом Ярмарка Хорошо Хорошо Стоимость Низкий Средний Высокий Например, для дороги в жарком климате состав с плохой гибкостью при низких температурах все равно может работать хорошо, если сезонные изменения температуры невелики. Однако тот же материал не сможет работать в регионе с циклами замораживания-оттаивания. Практическое значение заключается в том, что выбор модификатора должен соответствовать климату и транспортной нагрузке конкретного объекта, а не общей спецификации. Рекомендации по обработке и применению Маркировка термопластика наносится специально подобранными машинами. Нагревательный блок плавит порошок при температуре от 180 до 210 °C. Экструдер наносит материал одинаковой толщины, обычно от 90 до 150 мил, и стяжку, умноженную на ширину. Сразу после укладки материала стеклянные шарики распределяются с контролируемой скоростью. Если нанесение борта слишком тяжелое или слишком легкое, световозвращающая способность ухудшается. Дорожное покрытие также должно быть чистым и, в идеале, предварительно обработанным грунтовкой или струей воздуха для удаления пыли и влаги. Неравномерное распределение стеклянных шариков и грязь на поверхности являются двумя основными причинами плохой световозвращающей способности. Простая механическая очистка, за которой следует продувка сжатым воздухом, может дать ощутимый результат. Кроме того, некоторые агентства используют подогреватели предварительного слоя, чтобы предотвратить слишком быстрое охлаждение материала на холодной дороге, обеспечивая лучшее закрепление бортов. Сочетание правильной толщины, размещения валиков и подготовки поверхности определяет, будет ли маркировка соответствовать требуемой световозвращающей способности в конце гарантийного срока. Проблемы окружающей среды и технического обслуживания Обычно считается, что термопластические материалы имеют низкое содержание растворителей и летучих органических соединений, однако они не безвредны для окружающей среды. Когда на транспортном средстве наносится маркировка, мелкие частицы полимера и пигмента могут отслаиваться, некоторые из которых превращаются в микропластик. Чем дольше держится маркировка, тем ниже годовой выброс. Таким образом, выбор прочного, устойчивого к атмосферным воздействиям полимерного модификатора не только повышает производительность, но и сокращает жизненный цикл. Гидрированный полимер изопрена (EP) является одним из таких вариантов. Он обладает превосходной термической и окислительной стабильностью, которая сохраняет маркировку неповрежденной при многократном нагревании во время нанесения и в течение многих лет воздействия ультрафиолета. Гидрогенизированный изопреновый полимер для долговечной и стабильной маркировки EP обеспечивает исключительную термическую и окислительную стабильность, обеспечивая целостность маркировки при многократном нагревании и воздействии ультрафиолета, тем самым снижая воздействие на окружающую среду в течение жизненного цикла и затраты на техническое обслуживание. Посмотреть продукт → Материал, который необходимо перекрашивать каждые два года, создает больше отходов, чем материал, который прослужит восемь лет, даже если его первоначальная стоимость выше. С точки зрения технического обслуживания общая стоимость владения часто оказывается в пользу более стабильного полимера, особенно на дорогах с интенсивным движением, где закрытие полос для перекраски обходится дорого и вредно. Выбор подходящего термопластичного материала для дорожной разметки — это баланс между первоначальными затратами, интенсивностью движения и местным климатом. Для стандартных городских дорог с умеренным трафиком модифицированная СБС формула — надежная рабочая лошадка. Для автомагистралей с интенсивным движением грузовиков или сильным воздействием солнечных лучей связующее, модифицированное SEBS или EP, обеспечивает долговечность, что снижает частоту перекраски. Независимо от выбора, всегда проверяйте материал на соответствие конкретным требованиям вашего проекта к световозвращающей способности и мокрым скольжениям и работайте с поставщиками, которые могут поставлять одинаковое сырье. Если целью является длительный срок службы, выбор полимера не является деталью; это самое важное решение в рецепте. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Новости отрасли 2026/09/03Бригада по разметке нагревает сухую смесь связующей смолы, пигмента, стеклянных шариков и минерального наполнителя примерно до 200°C, экструдирует ее на линию полосы движения с толщиной влажной пленки около 2 мм, и в тот же день движение по линии проходит. Термопластичный материал для разметки дорожного покрытия стал стандартным долговечным разметочным материалом на автомагистралях по простой причине: измеряемый по стоимости за год обслуживания, а не по стоимости за галлон, он обычно превосходит традиционную краску, обеспечивая световозвращающую службу в течение трех-пяти лет, тогда как краска на водной основе часто выдерживает один сезон при интенсивном движении. Доживет ли термопластичная линия до пятого года или выйдет из строя через восемнадцать месяцев, зависит от трех факторов: самой рецептуры, дорожного покрытия, на которое она приземляется, и дисциплины бригады, работающей над применением. В этой статье рассматриваются состав, важные показатели производительности, практика применения и химический состав связующего, который в конечном итоге определяет срок службы. Из чего делают термопластичный маркировочный состав Маркировка термопластиком представляет собой твердое покрытие, а не краску. При температуре окружающей среды представляет собой гомогенное сухое соединение; нагретый в плавилке с масляной рубашкой, он течет, как густой сироп; и через несколько минут после выдавливания или распыления на дорогу он снова охлаждается, образуя единую связную пленку. Материал, наносимый горячим способом, обычно наносится толщиной от 60 до 125 мил (1,5–3 мм), что в десять-двадцать раз толще, чем слой дорожной краски, и эта толщина представляет собой бюджет износа, который маркировка расходует в течение срока службы. Составы составлены по широко стандартному рецепту, при этом для каждой спецификации шоссе настраиваются соотношения: Ориентировочные диапазоны составов термопластичной маркировочной массы горячего нанесения; Спецификации закупок, такие как AASHTO M249 и государственные стандарты DOT, устанавливают обязательные значения. Компонент Ориентировочная доля по весу Функция в отвержденной пленке Связующая смола 15–20% Адгезия, гибкость, температура размягчения и сохранение цвета. Пигмент (диоксид титана для белого цвета, специальные пигменты для желтого цвета) Около 5–10% Дневной цвет и соблюдение ограничений цветности Стеклянные бусины, смешанные Около 20–30% Встроенные световозвращающие линзы, видимые по мере износа лески. Минеральный наполнитель (карбонат кальция, кварцевый песок) Баланс смеси, часто 40–55%. Пленочный корпус, контроль затрат и управление вязкостью Пластификаторы и стабилизаторы Около 2–5% Текучесть расплава, низкотемпературная гибкость и термостабильность. Стеклянные бусины заслуживают упоминания, поскольку существуют две популяции. Перемешанные шарики смешиваются с самим соединением; Капельные шарики наносятся на горячую поверхность сразу после укладки. Капельное нанесение обеспечивает первоначальную световозвращающую способность, в то время как перемешанный слой постепенно обнажается по мере износа связующего, что делает линию видимой на третий год. Слишком большое количество шариков или слишком глубокая посадка шариков ухудшают контакт связующего вещества с шариками, и пленка начинает рано распутываться; слишком мало, и после одной зимы линия тускнеет. Показатели производительности, которые имеют значение Световозвращаемость. Свежие линии из термопластика на асфальте обычно измеряются в диапазоне 300–500 мкд/м2/люкс в сухом состоянии, и многие агентства рассматривают примерно 100–150 мкд/м2/люкс в качестве практического порога замены продольных линий на высокоскоростных дорогах. Механизм пассивный: линия остается световозвращающей, в то время как на переплете постоянно открываются новые шариковые линзы. Состав, который изнашивается слишком быстро или слишком плотно удерживает шарики, теряет световозвращающую способность до того, как теряет толщину. Устойчивость к деформации. Летним днем температура темных тротуаров может превышать 60°C. Точка размягчения связующего должна сохранять достаточный запас высоты выше этой точки, иначе шины подхватят линию, и маркировка размажется по пути колеса. То же самое свойство проявляется и в котле: выдержка состава при температуре нанесения в течение всей смены приведет к потемнению плохо стабилизированной смеси и изменению ее текучести, поэтому в спецификации включено требование термостабильности. Низкотемпературная гибкость и адгезия. Пленка должна выдерживать циклическое замораживание-оттаивание, движение по тротуару и сцепляться как с асфальтом, так и с бетоном. Хрупкое связующее трескается вдоль линии в течение первой зимы; слабая адгезия, отслаивается по краям, где концентрируются нагрузки на колеса. Методы применения и полевая дисциплина Применение экструзии (стяжки) наносит стандартную толстую линию; методы распыления покрывают края и широкие полосы при меньшей плотности пленки; ленточное приложение обрабатывает пропуск строк, символов и легенд; а профилированный термопласт придает приподнятую структуру для видимости в сырую ночь, а также некоторую устойчивость к истиранию снегоочистителем. Независимо от метода, шаги, определяющие результат, одни и те же: Подмести и обезжирить поверхность, удалив отслоившийся материал и масляную пленку. Убедитесь, что дорожное покрытие сухое, а температура поверхности находится в пределах допустимого диапазона, обычно не ниже 10°C. Загрунтовать бетон и сильно окисленный или растрепанный асфальт указанной грунтовкой; пропустите это, и адгезия не удастся. Растопите и выдержите состав при указанной температуре, соблюдая максимальное время нагрева, чтобы полимер и пигмент не разложились. Выдавливайте до одинаковой толщины и сразу же наносите капельные шарики, прежде чем пленка отслоится. Открыт для движения после остывания, обычно в течение нескольких минут. Две поверхности, которые наиболее надежно разрушают термопластичные линии, — это свежий, кровоточащий асфальт, на котором жирные пятна поднимаются вверх и закапывают шарики, и голый бетон, уложенный без грунтовки. Все остальное, включая температуру окружающей среды, скорость подачи шариков и дисциплину чайника, можно контролировать, поэтому практика подрядчиков так четко проявляется в выполнении гарантийных обязательств. Чем термопласт отличается от альтернатив Срок службы на уровне планирования, сообщаемый транспортными агентствами, для умеренного движения по асфальту; местный климат, дорожное движение и правила управления имеют приоритет. Материал Ориентировочный срок службы на асфальте Лучше всего подходит Водоразбавляемая краска Примерно 6–18 месяцев при интенсивном движении. Крупномасштабные годовые программы, в которых доминируют первоначальные затраты Термопластик 3–5 лет, дольше при использовании толстых пленок и смешанных шариков. Автомагистрали и изношенные городские сети, требующие быстрого возобновления движения Эпоксидная смола (двухкомпонентная) Примерно 3–5 лет Коридоры с интенсивным движением транспорта, оборудованные двухкомпонентными распылителями ММА (холодный пластик) Обычно 4 года и более Бетон, крутые повороты и долговечные нишевые приложения Предварительно сформированная лента Зависит от класса Пересечения, символы и короткие критические длины при максимальной стоимости единицы продукции. Если рассматривать стоимость за год обслуживания, термопластик выигрывает там, где ограничивающим фактором является износ от дорожного движения, а время закрытия полосы обходится дорого, поскольку линия возвращается в эксплуатацию через минуты, а не через часы. В некоторых регионах эпоксидная смола и холодный пластик тесно конкурируют, а предварительно отформованная лента остается практическим выбором там, где мгновенное и равномерное световозвращающее действие имеет большее значение, чем стоимость единицы продукции. Водоразбавляемая краска сохраняет свою роль в крупных ежегодных программах, где бюджеты устанавливаются для каждого применения, а не для каждого года. Как тротуар и движение сокращают или продлевают жизнь Канализированное движение приводит к изнашиванию канавок колес, шипованные шины и лезвия снегоочистителей истирают ее, а зимние цепи отрывают куски от краев, поэтому для пахотных регионов существуют профилированные и более толстые цепи. Климат усиливает химическую нагрузку: солнечный свет и кислород атакуют ненасыщенные части связующего и делают пленку хрупкой, поэтому механически прочная маркировка все равно может потерять гибкость и адгезию после двух лет воздействия ультрафиолета. Тип поверхности влияет на все это, поскольку пористый или промытый асфальт меняет способ заделки шариков, а бетон требует грунтовки для образования связи, которую пленка может удерживать. Почему химия связующего определяет срок службы Связующее составляет всего 15–20% смеси по весу, но оно определяет адгезию, гибкость, температуру размягчения и сохранение цвета, другими словами, почти каждую строку в таблицах выше. Обычные составы для горячего нанесения основаны на углеводородных смолах с пластификатором, а в составы с улучшенными эксплуатационными характеристиками добавляются эластомерные модификаторы, которые поглощают нагрузку при движении и противостоят низкотемпературному растрескиванию. Стирольные блок-сополимеры являются наиболее известным семейством для этой роли, и тот же химический состав используется для придания эластичности битуму в дорожном строительстве; читатели, которым интересна эта сторона картины, могут увидеть, как полимер функционирует в модификация асфальта . Чжунли-бутадиен-стирольный блок-сополимер (СБС) Блок-сополимер стирола и бутадиена (SBS) для связующих составов Стирольный термопластичный эластомер, сочетающий пластичность с резиноподобной эластичностью, широко используемый при модификации асфальта, клеев и модификации полимеров. Он подходит для применения в качестве связующего для маркировки, требующего адгезии, гибкости и низкотемпературных характеристик. Посмотреть продукт → Самым важным отличием связующего для маркировки является гидрирование. Негидрированный SBS содержит ненасыщенные связи в своем резиновом среднем блоке, и это точки, на которые в первую очередь воздействуют ультрафиолет и кислород, а также точки, которые быстрее всего разрушаются при температурах котла. В результате гидрирования среднего блока получается SEBS, который намного лучше сохраняет цвет и вязкость в течение всего дня при температуре нанесения и устойчив к охрупчиванию на открытом воздухе. Гидрированный блок-сополимер бутадиена и стирола Чжунли (SEBS) Гидрированный блок-сополимер стирола и бутадиена (SEBS) Произведенный путем гидрирования SBS, SEBS устойчив к УФ-излучению и окислительной деструкции, сохраняя при этом цвет и вязкость при температуре применения. Устойчивость к старению и совместимость делают его ценным для изготовления прочных, подверженных атмосферным воздействиям вяжущих составов для дорожной разметки. Посмотреть продукт → Для группы разработчиков практические последствия специфичны: гидрогенизированные сорта открывают более широкое окно обработки и лучшую долгосрочную гибкость, а также основу для как SBS противостоит УФ-излучению, окислению и деградации окружающей среды объясняет, почему именно. Стабильность вязкости расплава и температуры размягчения от партии к партии имеет такое же значение, как и номинальная марка, поскольку аппликаторное оборудование откалибровано на узкий диапазон расхода. Именно здесь специализированный производитель полимеров зарабатывает свое место в проекте: компания Zhongli Technology управляет установками гидрирования, управляемыми DCS, с восемью контрольно-пропускными пунктами от приема сырья до отгрузки, поэтому производители компаундов, закупающие SBS или SEBS для дорожных составов, покупают определенное, повторяемое поведение плавления, а не обычную смолу. Что проверить перед покупкой Вопросы о закупках наиболее полезны, когда они конкретны. Прежде чем принять решение о выборе поставщика или рецептуры, попросите: Письменное соответствие нормативной спецификации AASHTO M249 или эквиваленту DOT штата, а не стандартной этикетке термопласта. Данные о температуре размягчения и текучести расплава от партии к партии, поскольку аппликаторное оборудование откалибровано в соответствии с окном потока. Тип пигмента и допуск цвета в соответствии с федеральными пределами цветности белого и желтого цвета. Процент смешанных шариков и наличие на них покрытия для защиты от влаги. Данные о термостабильности, показывающие, как долго состав сохраняет цвет и вязкость при температуре нанесения. Упаковка, условия хранения и срок годности состава. Поддержка пробного участка с показаниями световозвращения, снятыми после первой зимы, перед развертыванием по всей сети. Термопластичный материал для разметки дорожного покрытия вознаграждает покупателей, которые относятся к нему как к продуманной системе: пакет связующего с определенными термическими и стареющими свойствами, количество шариков, соответствующее скорости износа, и диапазон применения, соблюдаемый в полевых условиях. Химический состав смолы и модификатора определяет, будет ли линия использоваться в течение четырех лет или ежегодно перекрашиваться, а короткий пробный участок с измерением световозвращающей способности подскажет вам, какую из них вы купили. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Новости отрасли 2026/08/28